G-код — это язык команд, на котором станок с ЧПУ понимает, куда двигаться, с какой подачей и в каком режиме. Проще говоря, чертёж превращают в набор строк, а стойка станка их читает и выполняет шаг за шагом. Когда мы поставляем ЧПУ-станки клиенту, первый вопрос владельца обычно один: как быстро научить человека работать с этими программами и не бояться их.
Хорошая новость для новичка: чтобы запустить станок, программу не обязательно писать с нуля. Её чаще всего готовит CAM-система по 3D-модели, а оператору важнее уметь код читать: находить нули, видеть опасный быстрый ход и ловить типовые ошибки. Это снимает главный страх, будто нужен год учёбы, прежде чем подойти к станку.
Разберём по порядку: как устроен G-код, что за кадры и команды в нём встречаются, зачем нужны CAM и постпроцессор и что выбрать небольшому цеху: ручной ввод или программу из CAM. Без академии, языком производственника, который завтра встаёт к станку.
Что такое G-код простыми словами
G-код — это набор команд для станка с ЧПУ по международному стандарту ISO 6983-1, в России ему отвечает ГОСТ 20999-83. В цехах его часто называют кодом ИСО или ISO 7-bit, по семибитной кодировке символов. Каждая строка говорит станку конкретное действие: переместиться в точку, включить шпиндель, подать охлаждение.
Смысл в том, что геометрию детали переводят в последовательность простых команд, которые стойка выполняет буквально. G-функции отвечают за движение и режимы, вспомогательные M-функции — за шпиндель, охлаждение и смену инструмента. Ничего магического тут нет: это язык с ограниченным словарём, и базовый набор команд новичок осваивает за считаные дни, а не месяцы.
Чем G-коды отличаются от M-кодов
Разница простая: G-коды подготовительные, они управляют геометрией движения, а M-коды вспомогательные, они включают и выключают механизмы. G отвечает на вопрос «как двигаться»: по прямой, по дуге, быстро или с подачей. M отвечает на вопрос «что включить»: шпиндель, охлаждение, смену инструмента, конец программы.
На практике команды идут вперемешку в одной строке. Например, кадр запускает шпиндель по часовой и сразу задаёт быстрый подвод к детали. Понимание этого деления снимает половину путаницы у новичка: увидел букву G, думаешь про траекторию, увидел M, про то, какой узел станка сейчас включится или остановится.
Из чего состоит кадр программы
Кадр — это одна строка управляющей программы, и вся программа состоит из последовательности таких кадров. В одном кадре могут стоять команда движения, координаты по осям, подача F, обороты шпинделя S и вспомогательная M-функция. Стойка читает кадры сверху вниз и выполняет их по очереди, как инструкцию по шагам.
Читать кадр удобно слева направо: сначала подготовительная команда, потом куда едем и на каких режимах. Оператору-новичку не нужно помнить наизусть весь синтаксис, достаточно узнавать ключевые буквы и понимать смысл строки. Именно навык чтения кадра, а не письма, отделяет уверенного оператора от того, кто боится нажать «старт».
Базовые команды движения станка
Четыре команды закрывают основную геометрию обработки, и с них начинают всех новичков. Их стоит выучить первыми, потому что именно они двигают инструмент по заготовке. Опасность тут в G00: это быстрый ход без резания, и ошибка в координатах на быстром ходу приводит к столкновению инструмента с деталью или оснасткой.
- G00 — ускоренное позиционирование, быстрый холостой ход без резания.
- G01 — линейная интерполяция, рабочее прямое движение с подачей F.
- G02 — круговая интерполяция по часовой стрелке.
- G03 — круговая интерполяция против часовой стрелки.
Плоскости, единицы и возврат в ноль
Кроме движения, программа задаёт систему отсчёта. Команды G17, G18 и G19 выбирают плоскость, в которой строятся дуги и циклы: XY, XZ или YZ. Пара G20 и G21 переключает единицы, дюймы или миллиметры, и перепутать их особенно неприятно, потому что вся деталь уедет по размерам в двадцать пять раз.
Отдельно стоит команда G28, она возвращает в референтную, машинную нулевую точку, обычно через промежуточную позицию. Её ставят в начале и в конце программы, чтобы станок стартовал и завершал работу из известного положения. Для новичка это как «домашняя точка»: если что-то пошло не так, безопасный возврат в ноль всегда рядом.
Абсолют или приращения: G90 и G91
G90 задаёт абсолютные координаты, все точки отсчитываются от нуля детали. G91 задаёт координаты в приращениях, от текущего положения инструмента. Разница кажется мелкой, но именно на ней ломается больше всего новичков: одна и та же строка в разных режимах уводит инструмент в совершенно разные места.
Правило безопасности простое: всегда проверяйте, в каком режиме идёт кадр, прежде чем нажать старт. Путаница G90 и G91, классическая причина аварий и испорченных заготовок. Мы на обучении отдельно отрабатываем этот момент, потому что привычка сверять систему отсчёта экономит клиенту сломанные фрезы и запоротые детали в первые же недели.
Нули заготовки: G54–G59
Ноль детали — это точка, от которой станок отсчитывает все размеры при G90. Команды G54–G59 хранят рабочие смещения, то есть координаты нуля заготовки на столе. Оператор привязывает деталь, заносит смещение в нужную ячейку, и программа начинает работать от этого нуля. Ошибка в привязке, и вся геометрия сдвигается.
Отдельно есть G53 — машинная система координат, привязанная к самому станку, а не к детали. Её используют для служебных перемещений, например к точке смены инструмента. Новичку достаточно понимать: G54 и соседние, «где лежит моя деталь», G53, «где узлы станка». Правильно выставленный ноль заготовки решает половину успеха обработки.
Главные M-коды для работы
M-коды включают и выключают узлы станка, и небольшого набора хватает для большинства программ. Их тоже осваивают одними из первых, потому что без них инструмент просто ездит, но не режет: не крутится высокоскоростной шпиндель, не идёт охлаждение, не меняется инструмент. Ошибка здесь редко ломает станок, но легко портит деталь и инструмент.
- M03 и M04 — шпиндель по часовой и против часовой, M05 — стоп.
- M06 — смена инструмента.
- M08 и M09 — подача СОЖ включена и выключена.
- M00 — программная остановка, M30 — конец программы с возвратом к началу.
Что такое CAM-система и зачем она
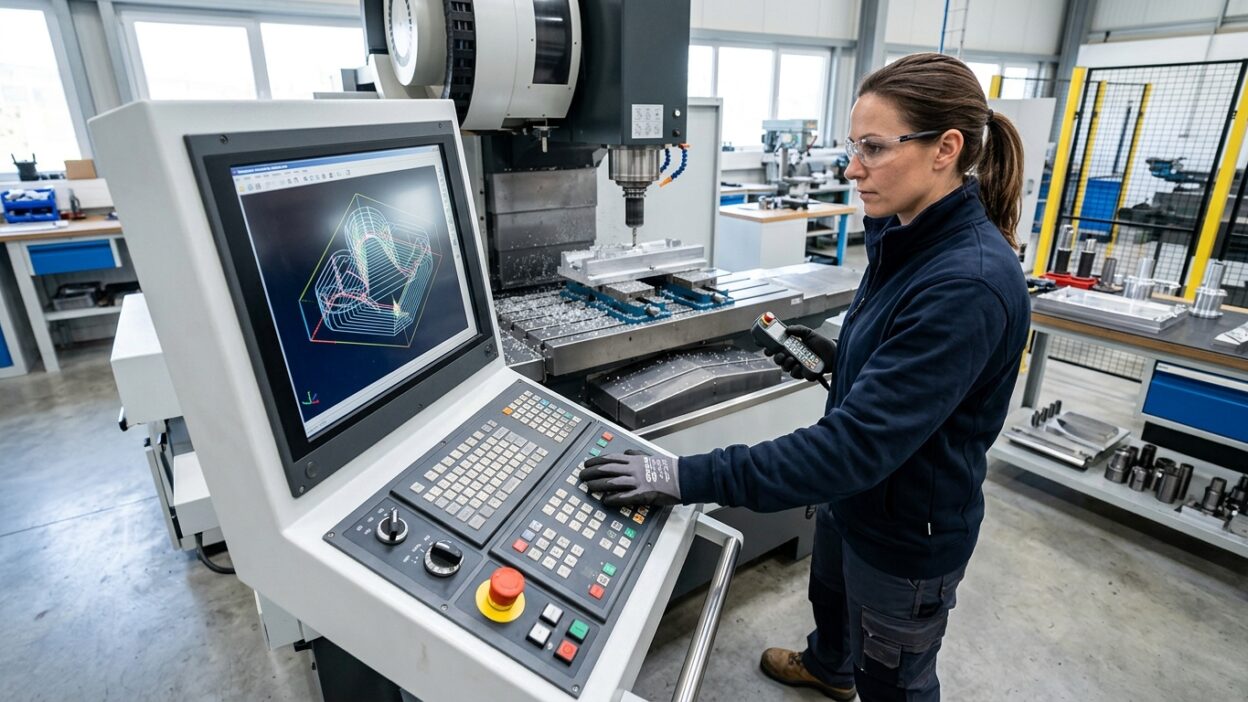
CAM-система — это программа, которая превращает 3D-модель детали в траектории инструмента, а затем в готовый G-код для станка. Модель приходит из CAD, а CAM рассчитывает, как её обработать: строит траектории, моделирует съём металла и учитывает кинематику станка. То, что при ручном вводе пишут строку за строкой, CAM формирует автоматически.
Для сложных форм без CAM не обойтись: карманы, 3D-поверхности, обработка в несколько осей вручную не программируются с разумной скоростью. Популярные системы: Autodesk Fusion с CAD и CAM в одном окне, универсальный Mastercam для фрезы и токарки, тяжёлый PowerMill для пятиосевой обработки, а также российские SprutCAM и ADEM. Малому цеху чаще хватает лёгкого решения на два-три оси.
Постпроцессор: почему код не универсален
Постпроцессор — это модуль, который переводит рассчитанную в CAM траекторию в G-код конкретной стойки станка. Дело в том, что диалекты кода у FANUC, Siemens, Haas и Heidenhain различаются: циклы, синтаксис и служебные команды свои. Поэтому единого кода на все станки нет, и одна и та же деталь требует своего постпроцессора под свою стойку.
Практический вывод для владельца цеха: чужой постпроцессор, прямой путь к аварии, потому что станок неверно поймёт команды. Настройка поста под конкретную стойку делается один раз при запуске, дальше он работает на всю номенклатуру. Мы настраиваем постпроцессор под поставленный ЧПУ-станок сразу, чтобы деталь из CAM ехала на стойку без ручной правки кода.
Ручной ввод или CAM: что выбрать цеху
Выбор зависит от деталей, а не от моды. Простую работу удобно вводить прямо с пульта станка в режиме MDI: торцовка, сверление, паз, фаска программируются в несколько строк за минуты. Тянуть ради этого тяжёлую CAM-систему нет смысла, оператор быстрее наберёт кадры вручную и запустит станок.
CAM становится обязательным, когда появляются 3D-поверхности, карманы сложной формы и обработка в несколько осей. Тут ручной ввод уже не спасает: слишком много координат и высок риск ошибки. Разумная стратегия для малого цеха — освоить ручной ввод для простого и держать лёгкую CAM для сложного, а не покупать сразу дорогой пакет под задачи, которых пока нет.
Как быстро вывести оператора с нуля
Обучение новичка строят от чтения кода, а не от письма. Сначала человек учится узнавать команды, находить нули заготовки и видеть опасные места, потом уже пробует править и писать простые кадры. Такой порядок ставит оператора к станку за недели, а не за год, и снимает страх перед программой. А как быстро вам нужно вывести человека на самостоятельную смену?
- Научите читать кадр: узнавать G- и M-команды и понимать смысл строки.
- Отработайте привязку нуля заготовки в G54 и проверку режима G90 или G91.
- Покажите опасные места: быстрый ход G00 и блок безопасности в начале программы.
- Дайте править готовую программу из CAM, затем писать простые кадры в MDI.
Главное
Если коротко: G-код — это язык команд станка, где G-функции задают движение, а M-функции включают узлы. Новичку важнее уметь код читать, чем писать: находить нули заготовки в G54, сверять режим G90 или G91 и видеть опасный быстрый ход G00. Сложные детали готовит CAM-система, а постпроцессор переводит её траекторию в код вашей стойки, поэтому единого кода на все станки нет. Малому цеху хватает ручного ввода для простого и лёгкой CAM для сложного. Хотите станок под свои детали и оператора, готового к самостоятельной смене? Получите подбор станка и программу обучения под ваш цех.
Подберём ЧПУ-станок и запустим оператора с нуля
Поставим станок под ваши детали, настроим постпроцессор под стойку и обучим оператора читать и править программу. Шеф-монтаж, обучение и гарантия 1 год — в стоимости.
Частые вопросы
Что такое G-код простыми словами?
G-код — это язык команд для станка с ЧПУ: он задаёт, куда двигаться, с какой подачей и в какой системе координат. G-функции отвечают за геометрию движения, M-функции, за шпиндель, охлаждение и смену инструмента.
Чем отличается G-код от M-кода?
G-коды подготовительные: перемещения, интерполяция, системы координат, циклы. M-коды вспомогательные: пуск и стоп шпинделя, охлаждение, смена инструмента, конец программы. G — «как двигаться», M, «что включить».
В чём разница G90 и G91?
G90 задаёт абсолютные координаты, все точки отсчитываются от нуля детали. G91 задаёт координаты в приращениях, от текущего положения инструмента. Перепутать их опасно: инструмент уедет не туда. Это частая ошибка новичка.
Что такое CAM-система и зачем она нужна?
CAM превращает 3D-модель детали в траектории инструмента и затем в готовую программу для ЧПУ. Она автоматизирует то, что при ручном вводе пишется вручную, ускоряет подготовку и снижает брак на сложных формах.
Что такое постпроцессор и зачем он нужен?
Постпроцессор переводит рассчитанную в CAM траекторию в G-код конкретной стойки станка. У FANUC, Siemens и Haas свой синтаксис, поэтому нужен свой постпроцессор. Без него программа на станок корректно не поедет.
Нужно ли учить G-код, если есть CAM?
Читать G-код нужно даже с CAM: чтобы проверить программу перед запуском, найти нули и увидеть опасный быстрый ход G00. Писать вручную обязательно лишь для простых деталей через пульт в режиме MDI.