Литьё корпусов насосов из чугуна — это одна из самых устойчивых ниш для небольшого литейного производства. Корпус центробежного насоса представляет форму спиральной улитки со сложным внутренним каналом, и получить такую деталь можно только заливкой в форму. В запчастях из чугуна и стали мы относим корпуса насосов к высокомаржинальным позициям: добавленная стоимость тут в геометрии, а не в весе металла.
Почему именно насосы. Парк насосного оборудования на водоканалах, ГОКах, в ЖКХ и на нефтесервисе изнашивается постоянно, а проточная часть — это расходник. Корпус, крышка, рабочее колесо выходят из строя циклично, значит заказы повторяются. После ухода ряда импортных поставщиков оригинальные запчасти стали дороже и приходят дольше, и локальное литьё закрывает этот дефицит напрямую.
Разберём по-инженерному: из каких марок чугуна льют корпуса, под какие типы насосов заходить, почему улитку нельзя выточить, как проверяют деталь на герметичность и с чего начать вход в нишу насосного литья. С цифрами, без общих слов про «широкие возможности рынка».
Почему корпус насоса выгодно отливать
Корпус насоса выгоден тем, что несёт высокую добавленную стоимость: платят не за килограммы металла, а за сложную геометрию и точность посадочных мест. Простая болванка стоит копейки, а корпус-улитка с каналом переменного сечения и обработанными фланцами уходит заказчику в разы дороже той же массы чугуна. Это защищённая маржа, которую трудно сбить демпингом.
Второй плюс — повторяемость заказов. Проточная часть изнашивается в работе, поэтому один и тот же клиент возвращается за корпусами и колёсами снова и снова. Для мини-завода это ровная загрузка вместо разовых проектов. Мы советуем строить нишевую специализацию именно вокруг таких расходных деталей, а не гнаться за единичными крупными, но нерегулярными отливками.
Что за деталь корпус насоса и зачем он литой
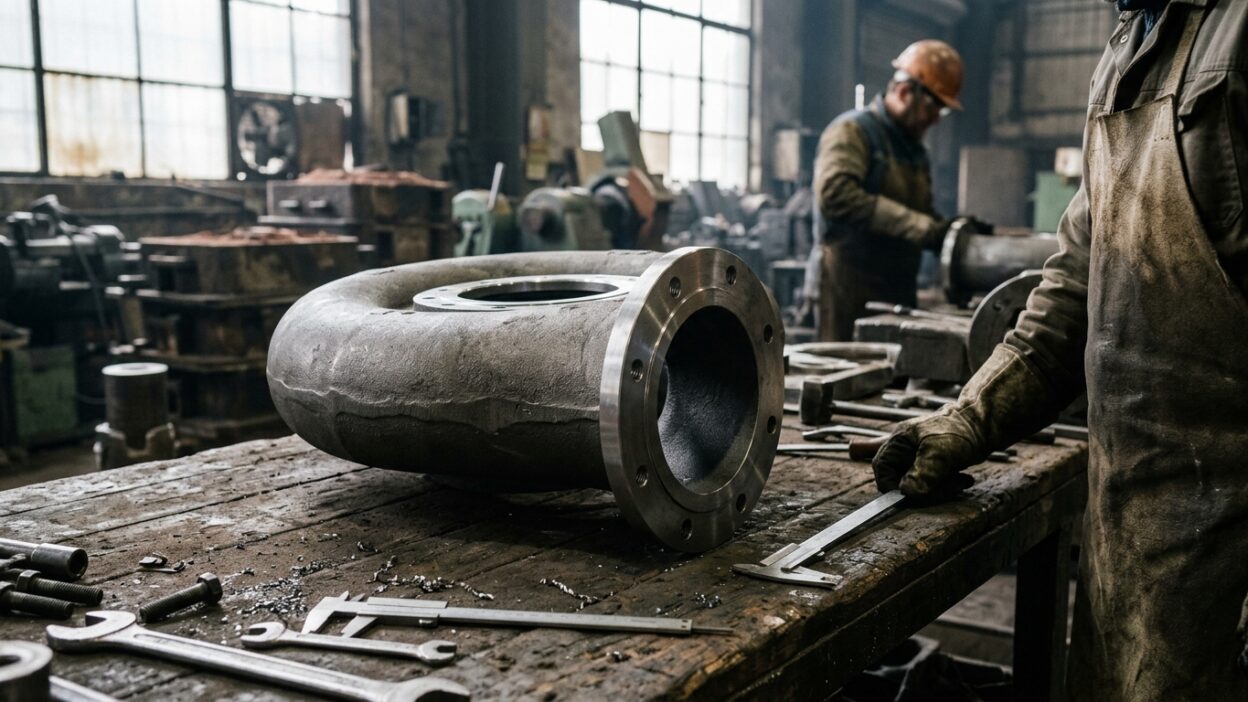
Корпус центробежного насоса — это спиральный отвод, улитка, которая собирает поток от рабочего колеса и разгоняет его к напорному патрубку. Сечение канала плавно меняется по спирали, внутри проходят литейные стержни, формирующие полости. Форму с такой геометрией получают заливкой металла, потому что фрезой внутренний спиральный канал попросту не сделать.
Кроме корпуса, в насосную группу входят крышки, направляющие аппараты, сальниковые коробки, опорные лапы и рабочие колёса. Почти всё это литьё сложной формы с последующей обработкой посадок. Именно поэтому насосный ряд закрывают литейным способом целиком, а не по одной детали: заказчику удобнее брать комплект у одного производителя, а мини-заводу — держать оснастку под серию.
Из какого чугуна льют корпуса насосов
Базовый материал корпусов насосов — серый чугун СЧ20 или СЧ25 по ГОСТ 1412-85. У СЧ20 предел прочности при растяжении от 200 МПа, твёрдость 170–241 HB, малая усадка около 1–1,2% и высокая жидкотекучесть, поэтому отливки выходят плотными и герметичными даже в тонких стенках. Для воды и умеренного давления до 1,0–1,6 МПа этого достаточно.
- Серый чугун СЧ20 и СЧ25: вода, умеренное давление, базовая цена.
- Высокопрочный чугун ВЧ40–ВЧ50: шаровидный графит, выше прочность и давление.
- Износостойкий хромистый чугун ИЧХ, ЧХ: абразивные среды, шлам и пульпа.
- Ряд серого чугуна: СЧ10, СЧ15, СЧ20, СЧ25, СЧ30, СЧ35 по прочности.
Какие насосы брать в работу
Выбор типа насоса задаёт и марку чугуна, и маржу. Консольные К и КМ на чистой воде идут штатно из СЧ20, это самый массовый и простой вход. Фекальные и сточные СМ, СД работают с загрязнённой средой, там выше требования к стойкости. Насосы двустороннего входа типа Д дают крупные корпуса и заметную массу отливки.
Отдельная и самая доходная группа — грунтовые и шламовые насосы Гр, ГрТ. Они качают пульпу и абразив на ГОКах и обогатительных фабриках, проточную часть льют из износостойкого чугуна, а изнашивается она быстро. Значит заказы идут потоком. Мы обычно советуем начинать с простых К и КМ, отработать технологию, а потом добирать маржу на шламовой группе.
Геометрия улитки: почему только литьё
Спиральный корпус нельзя получить механической обработкой, и это ключевой момент для экономики ниши. Внутренний канал улитки имеет переменное сечение и криволинейную ось, фреза туда физически не заходит. Полость формируют песчаным стержнем в литейной форме, а снаружи оставляют припуск под обработку фланцев и посадок.
Технологический барьер работает на производителя. Раз деталь требует оснастки, стержней и отработанного режима заливки, случайные игроки в нишу не заходят, а маржа держится. Тот, кто освоил геометрию корпуса-улитки и научился лить её без усадочных раковин, получает устойчивый заказ. Для мини-завода это как раз тот случай, когда сложность технологии защищает цену.
Износостойкий чугун для шламовых насосов
Для пульпы, песка и абразивной среды серого чугуна мало: он быстро истирается. Проточную часть шламовых насосов льют из износостойкого хромистого чугуна, он твёрже и дольше сопротивляется истиранию. Ресурс детали растёт в разы, а именно ресурс проточной части клиент считает главным параметром при закупке.
Экономически абразивная ниша самая привлекательная. По отраслевым данным ресурс проточной части у старых образцов около 1500 часов, у импортных доходит до 8000, у лучших современных отечественных — примерно до 12000 часов. Чем выше ресурс, тем охотнее берут, но и без рекордов деталь-расходник даёт стабильный поток повторных заказов. Что для вас важнее в такой нише: цена детали или её ресурс?
Импортозамещение: где сейчас спрос
Основной драйвер ниши — замещение импортных насосов, которых много на горнодобыче и в коммунальном хозяйстве. Оригинальные корпуса и колёса к ним теперь дороги в валюте и приходят долго, а изнашиваются постоянно. Локальный литейщик снимает геометрию по образцу или чертежу и льёт аналог из подходящего чугуна, закрывая дефицит без валютных контрактов.
Спрос идёт от водоканалов, обогатительных фабрик, карьеров, нефтесервиса и ЖКХ. Все они держат парк насосов, который нельзя остановить надолго, поэтому запчасть нужна быстро и рядом. Для мини-завода это означает предсказуемый рынок в своём регионе. Мы помогаем выстроить бизнес-партнёрство со сбытом, чтобы первые заказы пришли ещё на этапе запуска.
Гидроиспытания и контроль корпуса
Корпус насоса работает под давлением, поэтому герметичность проверяют обязательно. После литья и обработки деталь проходит гидравлические испытания: полость нагружают водой под давлением выше рабочего и следят за течами и потением стенок. Корпус, не прошедший гидроиспытания, в изделие не ставят, это жёсткое правило приёмки.
Помимо давления контролируют металл и структуру. Химсостав проверяют на спектрометре, критические зоны при необходимости просвечивают ультразвуком, отдельно смотрят на усадочные раковины и равнотолщинность стенок. Для мини-завода достаточно компактной лаборатории и стенда гидроиспытаний, дорогое оборудование тут не требуется, а доверие заказчика к детали держится именно на этом контроле.
Механообработка после литья
Литьё идёт с припуском, поэтому за отливкой следует механообработка посадочных мест. Обрабатывают привалочные плоскости, фланцы, посадки под подшипники и торцевые или сальниковые уплотнения. От точности этих поверхностей зависит, не потечёт ли насос и правильно ли сядет рабочее колесо, так что этот этап не менее важен, чем сама заливка.
Для мини-завода удобно, когда литейный участок и станочный стоят рядом. Тогда корпус проходит путь от формы до готовой детали без логистики на сторону, а маржа обработки остаётся внутри. ЧПУ-обработка фланцев и посадок добавляет к цене корпуса заметную долю, поэтому связку «литьё плюс станок» мы закладываем в проект как единый маршрут.
Сколько весит и сколько стоит корпус
Масса корпуса зависит от типоразмера насоса. Типовые корпуса идут примерно от 100 до 500 кг, рабочие колёса весят 50–150 кг, крышки и мелкие детали до 50 кг. Крупные корпусные отливки для больших насосов доходят до 1–1,5 тонны, а единичные тяжёлые позиции бывают и больше, но это уже верхний край номенклатуры мини-завода.
Цена детали складывается из марки чугуна, массы, сложности геометрии и объёма обработки, а не из одного веса. Именно поэтому корпус-улитка выгоднее простой болванки той же массы: сложная форма и точные посадки поднимают цену. Точную себестоимость и отпускную цену под конкретный насос мы считаем в проекте, отталкиваясь от вашей нагрузки и региона сбыта.
Технология литья для мини-завода
Корпуса насосов льют разными способами, и выбор зависит от серии и точности. Для повторяемой номенклатуры хорошо подходит линия ВПФ-40 с вакуумно-плёночной формовкой: она даёт чистую поверхность, стабильные размеры и работает на простом возвратном песке. Для сложной геометрии применяют литьё по газифицируемым моделям и формовку в холоднотвердеющие смеси.
Под серию корпусов важна повторяемость формы, поэтому делают модельную оснастку и отрабатывают режим заливки под конкретную деталь. На старте достаточно одной технологии и универсальной печи, а дальше линейку расширяют по мере роста заказов. Такой подход держит вложения в коридоре окупаемости 8–12 месяцев и не заставляет покупать всё оборудование сразу.
Как войти в нишу насосного литья
Вход в нишу строят от конкретного спроса, а не от оборудования. Сначала находят реальные насосы в своём регионе и понимают, каких запчастей не хватает, потом снимают геометрию по образцу и подбирают марку чугуна. Дальше делают оснастку, отрабатывают первую партию и проходят гидроиспытания. Только после этого имеет смысл масштабировать серию.
- Изучите парк насосов в регионе: водоканалы, ГОКи, ЖКХ, нефтесервис.
- Определите ходовые корпуса и колёса, которых не хватает на рынке.
- Снимите геометрию по образцу или чертежу, подберите марку чугуна.
- Изготовьте модельную оснастку и отлейте первую пробную партию.
- Проведите гидроиспытания и обработку посадок, затем выходите в серию.
Главное
Если коротко: корпуса насосов из чугуна — маржинальная и повторяемая ниша, где платят за сложную геометрию улитки, а не за вес металла. Базовые корпуса на воду льют из серого чугуна СЧ20 и СЧ25, для давления берут высокопрочный ВЧ, для шлама и пульпы, износостойкий хромистый чугун. Спрос держится на импортозамещении и постоянном износе проточной части, а технологический барьер улитки защищает цену. Хотите понять, окупится ли насосное литьё именно в вашем регионе? Получите бесплатный расчёт ниши под ваш мини-завод и подбор технологии под первую серию корпусов.
Просчитаем нишу насосного литья под ваш мини-завод
Подберём технологию под корпуса и рабочие колёса, оценим марки чугуна и себестоимость. Проект, оборудование, шеф-монтаж и обучение — под ключ, окупаемость 8–12 месяцев.
Частые вопросы
Из какого чугуна делают корпус насоса?
Чаще всего из серого чугуна СЧ20 или СЧ25 по ГОСТ 1412-85: он герметичен и держит давление до 1,0–1,6 МПа. Для абразивных сред, шлама и пульпы берут износостойкий хромистый чугун, для высокого давления — высокопрочный ВЧ.
Почему корпус насоса отливают, а не вытачивают?
Корпус центробежного насоса — это спиральная улитка с внутренним каналом переменного сечения. Такую полость получают только литьём в форму с песчаным стержнем. Механической обработкой внутренний спиральный канал сделать нельзя.
Сколько весит литой корпус насоса?
Зависит от типоразмера: типовые корпуса весят примерно от 100 до 500 кг, рабочие колёса 50–150 кг, крышки и мелкие детали до 50 кг. Крупные корпусные отливки для больших насосов доходят до 1–1,5 тонны.
Какой чугун выбрать для шламового насоса?
Для пульпы и абразива нужен износостойкий хромистый чугун ИЧХ, ЧХ. Он твёрже и дольше сопротивляется истиранию, чем серый СЧ20, поэтому проточную часть шламовых и грунтовых насосов льют именно из него.
Проверяют ли литой корпус на герметичность?
Да. После литья и обработки корпус проходит гидравлические испытания: полость нагружают водой под давлением выше рабочего и проверяют на течи и прочность. Без гидроиспытаний корпус в изделие не ставят.
Можно ли лить запчасти для импортных насосов?
Да. По образцу или чертежу снимают геометрию корпуса и проточной части и льют аналог из подходящего чугуна. Это основа импортозамещения: оригинальные запчасти дороги и в дефиците, а износ у них постоянный.