Тормозные диски для спецтехники — это литые детали из серого чугуна, которые гасят вибрацию и отводят тепло при торможении тяжёлой машины. Если коротко: сама отливка тут не главное, деньги и репутация решаются на составе чугуна и на финишной обработке. Мы в Modern Technologies поставляем мини-заводы под литьё запчастей и видим, что новички недооценивают именно эти два этапа, а зря.
Диск в грузовике или дорожной машине работает в жёстком режиме: нагрев до нескольких сотен градусов, резкое охлаждение, вибрация, пыль. Дешёвый импорт после ухода части брендов стал дефицитным, а спрос никуда не делся, поэтому литьё дисков превратилось в понятную нишу для мини-завода. Ниже разберём, из чего их льют, какая технология окупается быстрее и где прячется настоящая маржа.
Чем тормозные диски для спецтехники отличаются от легковых
Диск грузовика или дорожной машины крупнее и толще легкового, весит от нескольких килограммов до десятков. Он рассчитан на большую массу техники и на долгую работу под нагрузкой, поэтому к металлу и геометрии требования жёстче: важна стабильная теплоотдача и отсутствие внутренних пустот.
Из-за размера и толщины стенок такие диски удобнее лить, чем штамповать или вырезать из проката. Литьё даёт нужную форму с рёбрами охлаждения и вентиляционными каналами сразу, без сложной сборки. Именно поэтому спецтехника исторически ездит на литых чугунных дисках, а не на сварных конструкциях.
Ещё одно отличие в серийности. Легковой рынок держат крупные заводы с миллионными тиражами, а спецтехника живёт партиями по десяткам и сотням штук под конкретные модели. Крупному игроку такая серия неинтересна, а для мини-завода это ровно тот объём, на котором он зарабатывает.
Из какого чугуна отливают тормозные диски?
Чаще всего это серый чугун с пластинчатым графитом марок вроде СЧ-20 и СЧ-25. Именно графит в такой форме гасит вибрацию и хорошо отводит тепло от трущейся поверхности, а это ровно то, что нужно тормозу. Сталь или высокопрочный чугун применяют реже и под особые задачи.
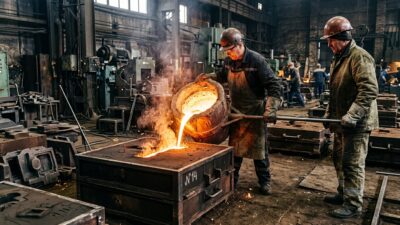
Марку и химию металла подбирают под режим работы конкретной машины. Для тяжёлой техники добавляют немного легирующих элементов, чтобы диск дольше держал перегрев и меньше коробился. Всё это решается на этапе шихтовки в печи, поэтому мини-заводу нужен спектральный контроль состава, а не работа на глаз.
Экономика тут в пользу чугуна ещё и по сырью. Он отлично льётся из подготовленного металлолома, а лом дешевле первичного металла в разы. По сути технология превращает вторичное сырьё в готовую деталь с понятной ценой, и в этом её главная сила для предпринимателя.
Какая технология литья подходит для дисков — ЛГМ или ВПФ?
Для тормозных дисков подходят обе, но по-разному. ЛГМ (литьё по газифицируемым моделям) даёт чистую поверхность и точную геометрию с вентканалами, а ВПФ (вакуумно-плёночная формовка) выигрывает на крупных партиях простых по форме дисков за счёт скорости формовки.
ЛГМ работает так: из пенополистирола делают точную модель диска, красят огнеупорным составом, засыпают песком и заливают металл прямо по модели, которая испаряется. Плюс в том, что не нужна разъёмная форма и сложная оснастка, а рисунок каналов охлаждения переносится в металл один в один.
ВПФ формует песок под вакуумом, удерживая его тонкой плёнкой без связующих смол. Смесь почти не тратится, песок используется многократно, а форма получается плотной и чистой. Для серийных дисков средней сложности это быстрый и дешёвый в эксплуатации путь. Выбор между технологиями зависит от вашей серии и номенклатуры.
- ЛГМ — сложная геометрия, вентканалы, малые и средние партии, минимум оснастки.
- ВПФ — простые диски, крупная серия, высокая скорость формовки, многоразовый песок.
- Универсальный ход: начать с одной технологии под свою основную номенклатуру, а вторую добавить при росте заказов.
Почему литой диск нельзя сразу поставить на машину
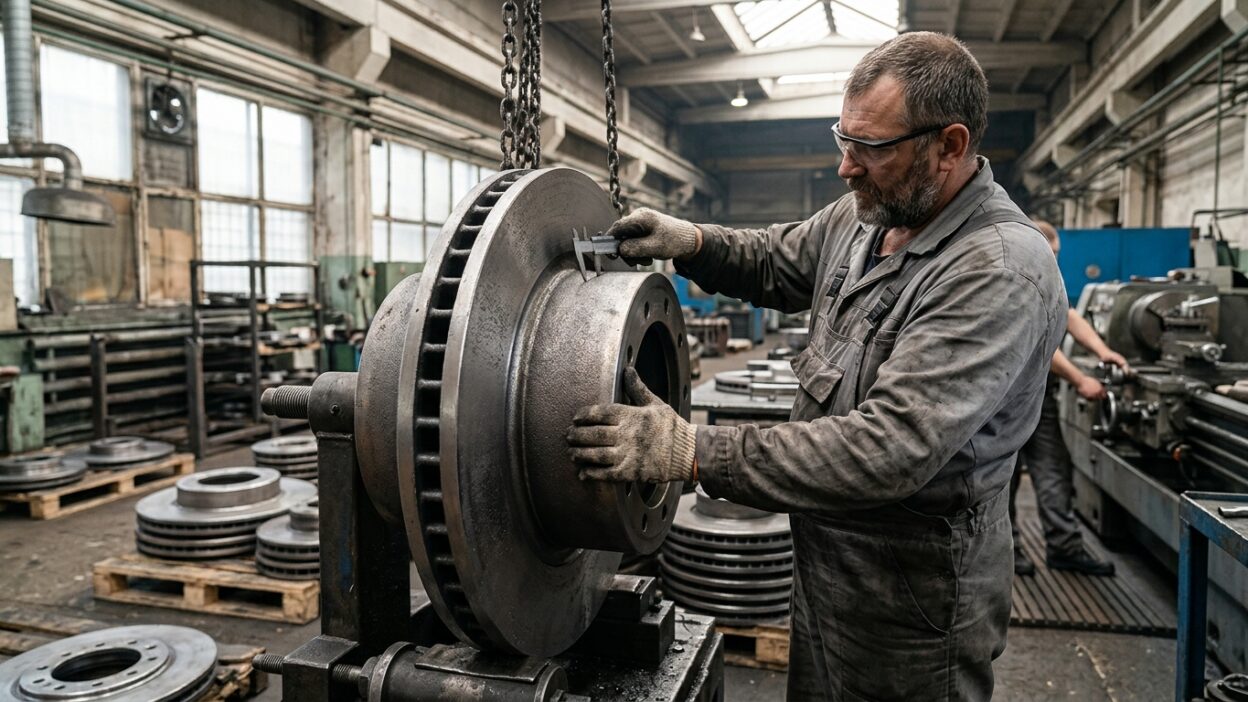
Отливка это ещё не готовая деталь. После заливки диск обрубают, очищают от пригара дробемётом и проверяют на пустоты и трещины. Только потом идёт механическая обработка, без которой рабочие поверхности не будут ровными, а биение погубит весь тормоз.
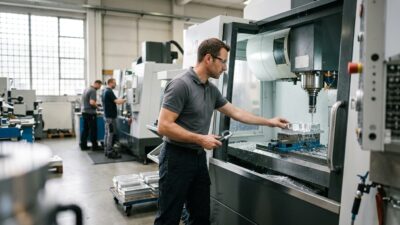
Финиш делают на токарном или фрезерном ЧПУ: протачивают плоскости трения, посадочные размеры и отверстия под крепёж с нужной точностью. Здесь литейный мини-завод часто дополняют станком с числовым управлением, чтобы закрывать полный цикл от лома до годной детали в одном цехе.
Пропускать контроль качества нельзя. Скрытая раковина или холодный спай в диске это не косметика, а риск для безопасности машины и репутации производителя. Поэтому магнитный или ультразвуковой контроль ставят в поток, а не делают время от времени. Подробнее о линейке под такие задачи мы рассказываем в разделе про запчасти из чугуна и стали.
Сколько можно заработать на литье тормозных дисков?
Ориентир по нашей практике простой: маржа литейного производства запчастей держится в коридоре от 1 до 6 долларов на килограмм готовой детали. Диск весит ощутимо, а в партии их десятки, поэтому даже скромная ставка за килограмм складывается в понятную выручку с одного заказа.
Конкретная цифра зависит от металла, сложности обработки и того, продаёте вы отливку-заготовку или уже готовую деталь после ЧПУ. Финишная обработка добавляет стоимость, но и забирает время станка, поэтому многие производители держат оба формата: заготовку подешевле оптом и готовый диск подороже под конкретного заказчика.
Важно трезво считать загрузку. Мини-завод зарабатывает не на разовых партиях, а на постоянном потоке заказов от сервисов и дилеров. Поэтому продажи и поиск клиентов встают в один ряд с самим литьём, и это стоит закладывать в план с первого месяца, а не откладывать на потом.
Чего избегать при запуске производства дисков
Первая ошибка новичков это экономия на контроле металла. Без спектрометра состав чугуна плавает от плавки к плавке, диски получаются то мягкими, то хрупкими, и один рекламационный случай перечёркивает репутацию. Лаборатория обязательна с самого старта, а не когда уже пошли возвраты.
Вторая ошибка это попытка сразу охватить всю номенклатуру. Разумнее взять две-три ходовые модели дисков под конкретную технику региона и отладить их до стабильного качества, а расширяться уже на потоке заказов и живых деньгах.
- Не запускайтесь без спектрального контроля состава чугуна.
- Не беритесь сразу за всю номенклатуру, начните с двух-трёх ходовых моделей.
- Не продавайте отливку без контроля на скрытые раковины и трещины.
- Не игнорируйте поиск клиентов, поток заказов важнее разовой партии.
С чего начать литейное производство тормозных дисков
Для старта под ключ нужен разумный минимум: помещение от 200 квадратных метров, подведённые 100 киловатт мощности и три обученных человека на смену. Этого достаточно, чтобы поставить одну линию литья и печь, а обучение операторов входит в поставку мини-завода.
Дальше логика простая: определить ходовую номенклатуру дисков под технику вашего региона, подобрать технологию, отладить состав чугуна и наладить финишную обработку. Полный комплект оборудования и сопровождение можно взять как литейный бизнес под ключ, чтобы не собирать линию из разрозненных узлов.
- Выберите две-три ходовые модели дисков под спецтехнику вашего региона.
- Определите технологию литья: ЛГМ под сложную геометрию или ВПФ под серию.
- Поставьте печь, литейную линию и спектральный контроль состава.
- Добавьте токарный или фрезерный ЧПУ для финишной обработки.
- Наладьте контроль качества и параллельно ищите первых заказчиков.
Кто покупает литые диски и как выйти на заказы
Основные покупатели это сервисы по ремонту грузовиков и спецтехники, дилеры запчастей и автопарки с собственным обслуживанием. Им важна стабильная цена, наличие и предсказуемое качество, а не громкое имя бренда, поэтому местный производитель с адекватным сроком поставки для них выгоднее дальнего импорта.
Выходить на них проще всего через конкретную боль: показать, что вы закрываете дефицитную позицию, которую раньше ждали месяцами из-за границы. Дальше работает сарафан по отрасли и повторные заказы, а мини-завод постепенно набирает пул постоянных клиентов на импортозамещении дефицитных деталей.
Главное
Если коротко: тормозные диски для спецтехники льют из серого чугуна вроде СЧ-20 и СЧ-25, форму делают по ЛГМ или ВПФ, а годной деталь становится только после обработки на ЧПУ и контроля качества. Маржа держится в коридоре от 1 до 6 долларов на килограмм, а для старта хватает 200 квадратных метров, 100 киловатт и трёх человек.
Хотите понять, окупится ли такая ниша под вашу технику и регион? Оставьте заявку на расчёт мини-завода, и мы посчитаем комплект и экономику под конкретную номенклатуру дисков.
Думаете о литье запчастей для спецтехники?
Подберём мини-завод под литьё тормозных дисков и других деталей из чугуна: комплект, обучение операторов, гарантия 1 год. Посчитаем экономику под вашу номенклатуру и регион.
Частые вопросы
Из какого чугуна льют тормозные диски для спецтехники?
Чаще всего из серого чугуна с пластинчатым графитом марок СЧ-20 и СЧ-25. Такой графит гасит вибрацию и хорошо отводит тепло. Для тяжёлой техники состав слегка легируют, чтобы диск дольше держал перегрев.
Какая технология литья лучше для дисков — ЛГМ или ВПФ?
Зависит от серии. ЛГМ даёт точную геометрию с вентканалами при малых партиях и минимуме оснастки. ВПФ выигрывает на крупных сериях простых дисков за счёт скорости формовки и многоразового песка.
Можно ли продавать литой диск без обработки?
Можно продавать отливку-заготовку оптом, но на машину диск ставят только после механической обработки на ЧПУ и контроля на раковины и трещины. Готовая деталь стоит дороже заготовки.
Сколько приносит литьё тормозных дисков?
Маржа литья запчастей держится в коридоре от 1 до 6 долларов на килограмм готовой детали. Точная цифра зависит от металла, объёма обработки и формата продажи — заготовка или готовый диск.
Что нужно для запуска такого производства?
Разумный минимум: помещение от 200 квадратных метров, 100 киловатт мощности и три обученных человека на смену. Плюс печь, литейная линия, спектральный контроль и ЧПУ для финишной обработки.
Кто покупает литые диски для спецтехники?
Сервисы по ремонту грузовиков и спецтехники, дилеры запчастей и автопарки с собственным обслуживанием. Им важны стабильная цена, наличие и предсказуемое качество, особенно по дефицитным позициям.