Термообработка чугунных отливок — это нагрев и охлаждение по заданному режиму, который снимает внутренние напряжения после литья и задаёт нужную твёрдость. Проще говоря, деталь выходит из формы «сырой» и напряжённой, а печь доводит её до рабочего состояния. В литейном бизнесе под ключ мы всегда закладываем участок термички в проект: без него часть отливок коробит и бракует уже у заказчика.
Представьте ситуацию. Партия чугунных кронштейнов ушла клиенту, а через месяц половина повело в посадочных местах, размеры уплыли на десятые доли миллиметра. Причина не в металле и не в модели: напряжения после неравномерного остывания никто не снял. Термообработка тут работает как дешёвая страховка, и стоит она в разы меньше повторной отливки, простоя и подпорченной репутации.
Разберём спокойно, чем отличаются отжиг, нормализация и закалка, какая термичка нужна конкретной детали и какое оборудование ставят на мини-заводе. Без академической воды: технология, режимы, твёрдость и деньги. Отдельно поговорим про сталь Гадфильда 110Г13Л — на ней держится вся ниша износостойкого литья.
Что даёт термообработка отливкам
Термообработка решает две задачи: снимает напряжения от литья и меняет структуру металла под нужные свойства. После заливки разные части отливки остывают с разной скоростью, металл «замерзает» в напряжённом состоянии, и эти скрытые силы потом ведут деталь при обработке или в работе. Нагрев по режиму отпускает напряжения, а на закалке или отжиге ещё и перестраивает зерно.
Для владельца мини-завода это прямая экономика. Отливка без термички может пройти приёмку, а покоробиться уже на станке заказчика или в эксплуатации: тогда возврат партии, разбор и потеря клиента. Правильный режим стоит копейки против цены брака, поэтому термичку закладывают в маршрут наравне с плавкой и формовкой, а не как «если останется время».
Зачем снимать внутренние напряжения в чугуне
Внутренние напряжения — главная причина, по которой чугунная деталь трескается и коробится без видимой ошибки в литье. Возникают они из-за неравномерного остывания: толстые узлы стынут дольше тонких, металл тянет сам себя. Пока отливка лежит, всё выглядит нормально, но стоит снять припуск на станке, и баланс сил нарушается, деталь ведёт.
Снимают напряжения низкотемпературным отжигом или естественным старением. Особенно это критично для точных корпусов, станин, плит и всего, где важна стабильность размеров годами. Если геометрия «поплывёт» после механообработки, вся добавленная стоимость сгорает. Поэтому мы советуем не экономить на этом шаге даже в мелкой серии, где соблазн пропустить печь особенно велик.
Отжиг: как убрать коробление и трещины
Отжиг для снятия напряжений ведут при 500–600 °C, чаще держат 500–550 °C, с медленным нагревом и таким же медленным охлаждением вместе с печью. Ориентир по выдержке — около двух часов на каждые 25 мм толщины стенки. Выше 550–600 °C серый чугун греть не стоит: начинает падать прочность, а выигрыша по напряжениям уже нет.
Есть и высокотемпературный, графитизирующий отжиг при 900–950 °C с выдержкой один-четыре часа. Он разлагает лишний цементит, снижает твёрдость и облегчает обработку резанием. Такой режим берут, когда отливка вышла отбелённой и «звенит» под резцом. А получение ковкого чугуна из белого — это вообще длинный двухстадийный отжиг на десятки часов, отдельная история для профильной номенклатуры.
Нормализация чугуна: когда она нужна
Нормализация — это нагрев примерно до 850–900 °C с выдержкой один-три часа и охлаждением на спокойном воздухе. В отличие от отжига, где деталь стынет с печью, здесь охлаждение быстрее, поэтому структура получается мельче, а прочность и твёрдость выше. Метод берут, когда от детали нужна не мягкость под обработку, а рабочая прочность.
На практике нормализацию применяют к нагруженным чугунным деталям: корпусам, зубчатым колёсам, элементам, которые работают под нагрузкой, но не требуют закалочной твёрдости. Это золотая середина между мягким отожжённым металлом и жёстким закалённым. Для мини-завода полезно, что режим простой и не требует закалочной ванны, достаточно печи и организованного охлаждения на площадке.
Закалка и отпуск: как поднять твёрдость
Закалка чугуна — это нагрев до 850–900 °C и быстрое охлаждение, после которого твёрдость доходит до 450–500 HB. Металл становится жёстким, но и хрупким, поэтому сразу за закалкой идёт отпуск: низкий при 200–250 °C сохраняет твёрдость, высокий при 500–600 °C снимает лишнюю хрупкость и уравновешивает свойства.
Закалку с отпуском берут там, где деталь работает на износ и должна держать форму режущей или трущейся кромки. Важно помнить: чугун не любит резких перепадов, поэтому нагрев ведут постепенно, а среду охлаждения подбирают под марку. Для высокопрочного чугуна с шаровидным графитом режимы отдельные, и мы всегда просчитываем их под конкретную деталь клиента, а не по общей таблице.
Поверхностная закалка ТВЧ для износа
Закалка токами высокой частоты упрочняет только поверхность, оставляя сердцевину вязкой. Индуктор быстро греет тонкий слой, дальше идёт резкое охлаждение, и на поверхности получается 56–60 HRC при глубине упрочнённого слоя 1–5 мм. Деталь снаружи держит износ, а внутри не хрупкая и не боится удара.
Для литейного бизнеса ТВЧ — способ поднять ресурс без дорогого легирования всего объёма металла. Так упрочняют направляющие станин, шестерни, валы, кулачки. Есть и химико-термический путь: азотирование легированных чугунов даёт поверхностную твёрдость 600–800 HV. Оба метода точечно повышают маржу, потому что готовая деталь с упрочнённой поверхностью стоит заметно дороже сырой отливки той же массы.
Термообработка стали Гадфильда 110Г13Л
Сталь Гадфильда 110Г13Л проходит закалку с 1050–1100 °C в холодную проточную воду. Смысл в том, чтобы растворить карбиды и зафиксировать чисто аустенитную структуру. После закалки деталь остаётся вязкой, около 190–250 HB, но под ударно-абразивной нагрузкой поверхность наклёпывается и самоупрочняется примерно до 600 HB прямо в работе.
Именно на этом свойстве держится ниша износостойкого литья: зубья и стенки ковшей, щёки и конусы дробилок, гусеничные траки, железнодорожные крестовины. Без правильной закалки в воде эта сталь бесполезна, отливка просто раскрошится. Мы отдельно предупреждаем клиентов: 110Г13Л не сваривают в конструкции и не берут «на глазок», термичка здесь часть самой технологии, а не финишная опция.
Какая термичка нужна вашей детали
Начните не с режима, а с детали и её дефекта. Точным корпусам и станинам важна стабильность размеров, значит нужно снятие напряжений. Нагруженной, но не режущей детали подойдёт нормализация. Износостойкой кромке нужна закалка или ТВЧ, а ковшу и дробилке из 110Г13Л — закалка в воде. Такая простая матрица закрывает большинство заказов мини-завода.
- Корпуса, станины, плиты: отжиг на снятие напряжений, 500–600 °C.
- Отбелённая отливка «звенит» под резцом: графитизирующий отжиг 900–950 °C.
- Нагруженные корпуса и шестерни: нормализация 850–900 °C, воздух.
- Направляющие, валы, кулачки: поверхностная закалка ТВЧ до 56–60 HRC.
- Ковши, зубья, щёки дробилок из 110Г13Л: закалка с 1050–1100 °C в воду.
Какие печи ставят на участок термообработки
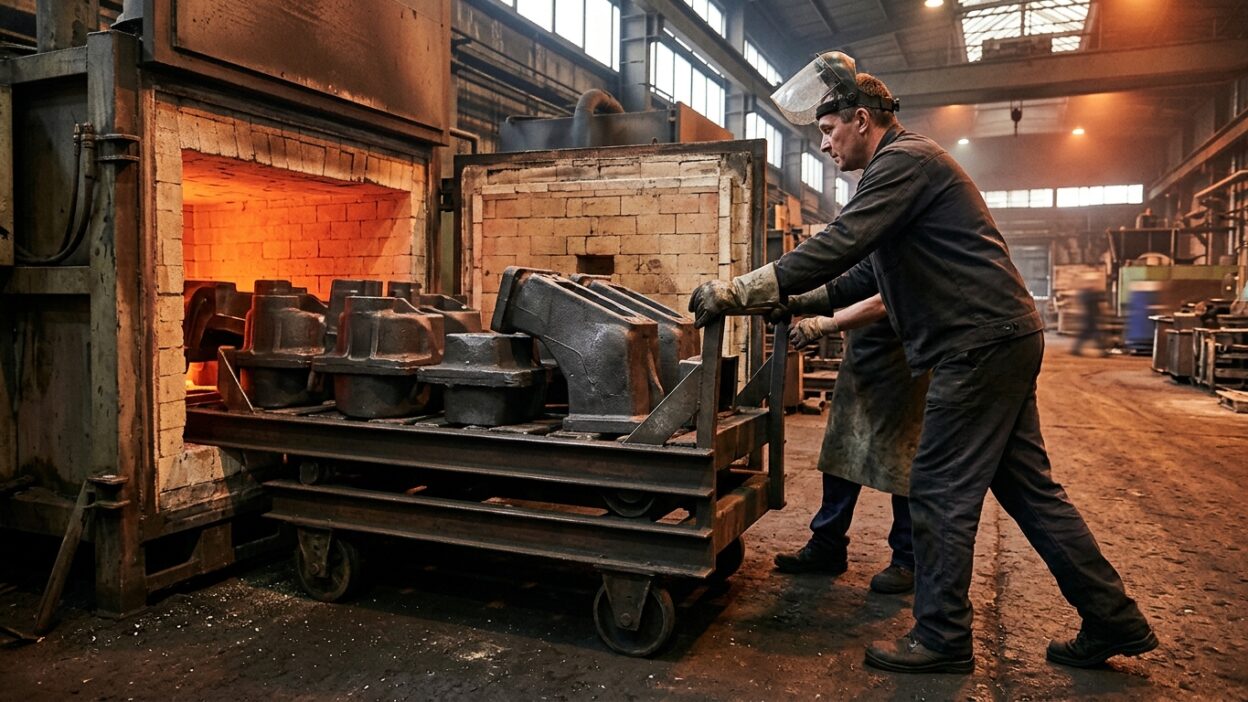
Выбор печи зависит от объёма и номенклатуры. Для мелких и средних партий берут камерную печь периодического действия, в том числе с выкатным подом под тяжёлые отливки: загрузил садку, отработал режим, выгрузил. Под поток одинаковых деталей выгоднее проходная непрерывная печь, где отливки едут через зоны нагрева и выдержки по конвейеру.
Газовые печи хорошо подходят для стальных марганцовистых отливок и высокопрочного чугуна, электрические удобнее там, где важна точность режима и чистота. На старте мини-завода мы обычно ставим одну универсальную камерную печь под всю линейку, а проходную добавляют позже, когда конкретная деталь выходит в серию и термичка становится узким местом потока.
Естественное старение или печь: что выгоднее
Естественное старение — это выдержка отливок на складе месяцами, пока напряжения уйдут сами. Способ почти бесплатный по энергии, но замораживает деньги в незавершёнке и занимает площадь, которой на старте всегда мало. Для длинного цикла и штучных станин это иногда оправдано, для серии почти всегда нет.
Искусственный отжиг в печи снимает напряжения за часы, а не за месяцы, освобождает склад и делает сроки предсказуемыми. Для бизнеса под заказ это решает: клиент ждёт партию по графику, а не «когда вылежится». Мы считаем оба варианта в проекте и почти всегда рекомендуем печь, потому что оборотный капитал в литейке дороже, чем киловатты на отжиг.
Как понять, что режим отработал
Проверяют результат простыми методами, не усложняя лабораторию сверх нужного. Первый признак — твёрдость: замер по HB или HRC показывает, попал ли металл в нужный коридор после отжига, нормализации или закалки. Второй, геометрия: контрольные детали проверяют на поводку и стабильность размеров после механообработки, чтобы поймать проблему до отгрузки, а не после.
- Замерьте твёрдость по Бринеллю или Роквеллу и сверьте с целевым коридором марки.
- Проверьте контрольную деталь на коробление после снятия припуска.
- Осмотрите поверхность на трещины и следы перегрева.
- Ведите журнал режимов: температура, выдержка, среда охлаждения по каждой садке.
Сколько термообработка добавляет к себестоимости
В деньгах термичка — это в основном энергия печи, время цикла и труд оператора, а не дорогие материалы. На фоне полной себестоимости отливки эта статья невелика, зато напрямую снимает риск дорогого брака. Мы считаем её как страховой платёж: несколько процентов к цене детали против стоимости всей возвращённой партии.
Экономику стоит смотреть в связке с ценой готового изделия. Деталь с упрочнённой кромкой или стабильной геометрией стоит дороже сырой отливки той же массы, поэтому термообработка разом снимает риск и добавляет маржу. В запчастях из чугуна и стали сложной геометрии именно термичка часто отделяет проходную деталь от премиальной. А вы уже считали, во что обходится вам возврат одной партии?
Главное
Если коротко: точным корпусам и станинам нужен отжиг на снятие напряжений при 500–600 °C, нагруженным деталям — нормализация, износостойким кромкам, закалка или ТВЧ, а ковшам и дробилкам из стали Гадфильда 110Г13Л, закалка с 1050–1100 °C в воду. Главное правило простое: сначала смотрим на деталь и её дефект, потом подбираем режим, а не наоборот. Термообработка стоит копейки против цены возврата партии и часто добавляет маржу к готовому изделию. Хотите заложить участок термички в свой мини-завод без лишнего оборудования? Получите бесплатный расчёт проекта под вашу номенклатуру отливок.
Заложим участок термообработки в ваш мини-завод
Подберём печь под вашу номенклатуру отливок, рассчитаем режимы и себестоимость детали. Проект, поставка, шеф-монтаж и обучение операторов — под ключ, окупаемость 8–12 месяцев.
Частые вопросы
Зачем нужна термообработка отливок?
Термообработка снимает внутренние напряжения от неравномерного остывания и улучшает структуру металла. Без неё отливка может покоробиться или треснуть уже в работе. По сути это защита от брака и рекламаций, которая стоит в разы дешевле повторной отливки.
При какой температуре отжигают чугун для снятия напряжений?
Серый чугун отжигают при 500–600 °C, чаще 500–550 °C, с медленным нагревом и охлаждением вместе с печью. Выше 550–600 °C греть не стоит, теряется прочность. Выдержка — примерно два часа на каждые 25 мм толщины стенки.
Чем отжиг отличается от нормализации и закалки?
Отжиг с медленным охлаждением снимает напряжения и снижает твёрдость под обработку. Нормализация при 850–900 °C с охлаждением на воздухе повышает прочность. Закалка с отпуском даёт максимальную твёрдость и износостойкость кромки.
Почему чугунная отливка трескается и как это предотвратить?
Трещины идут от внутренних напряжений при неравномерном остывании и слишком быстрого нагрева. Чугун греют медленно, а напряжения убирают низкотемпературным отжигом при 500–600 °C или естественным старением на складе.
Как термообрабатывают сталь Гадфильда 110Г13Л?
Закалкой с 1050–1100 °C в холодную проточную воду. Это растворяет карбиды и фиксирует аустенитную структуру. Деталь выходит вязкой, около 190–250 HB, а под ударной нагрузкой поверхность наклёпывается почти до 600 HB.
Какая печь нужна для термообработки отливок?
Для мелких и средних партий берут камерную печь периодического действия, в том числе с выкатным подом. Для потока одинаковых деталей выгоднее проходная непрерывная печь. Выбор зависит от объёма и номенклатуры отливок.