Брак при обработке на ЧПУ — это детали, которые не вписались в чертёж: ушёл размер, грубая поверхность, скол или поведённая геометрия. По нашему опыту в металлообработке Modern Technologies виноват в браке почти никогда не «плохой станок» сам по себе: причина обычно в режимах, закреплении детали, износе инструмента или ошибке в программе. И почти каждый вид брака повторяется, пока не убрать корень, а не следствие.
Сцена знакомая любому цеху: первая деталь партии идеальная, к десятой размер уполз на сотые, а к двадцатой кромка рваная и инструмент дымит. Оператор крутит коррекцию вслепую, время уходит, металл в стружку, заказчик ждёт. А причина всё это время одна и вполне устранимая.
Разберём по полочкам главные причины брака на ЧПУ: режимы резания, закрепление и базирование, износ инструмента, тепловые увод и ошибки программы. И что в каждом случае делать, чтобы детали стабильно шли в годные, а не в корзину.
Почему станок ни при чём чаще, чем кажется
Когда детали летят в брак, первым обвиняют станок, но исправное оборудование обычно делает ровно то, что ему задали. Гораздо чаще корень в технологии: неверные режимы, слабое закрепление, тупой инструмент, кривая программа или нестабильная заготовка. Станок лишь честно повторяет заложенную ошибку из детали в деталь.
Отсюда рабочий подход к разбору брака: не дёргать коррекцию вслепую, а искать первопричину. Если понять, почему ушёл размер или порвалась поверхность, проблема уходит насовсем. Если просто подкручивать на ходу, брак вернётся на следующей партии, и так по кругу.
Неправильные режимы резания
Режимы, подача, обороты, глубина резания — это первое, что бьёт по качеству. Завышенная подача рвёт поверхность и грузит станок, заниженные обороты дают наклёп и нагар, слишком большая глубина за проход вызывает вибрацию и увод инструмента. Под каждый материал и инструмент есть свой коридор режимов, и выход за него сразу виден на детали.
Подбирают режимы по рекомендациям производителя инструмента и материала заготовки, а потом дотачивают на пробных проходах. Универсальных «волшебных» цифр нет: чугун, конструкционная сталь и нержавейка ведут себя по-разному. Записанные проверенные режимы под типовые детали экономят кучу времени и металла.
Слабое закрепление и базирование детали
Если заготовку повело или она микроскопически сдвинулась в зажиме, размер уйдёт при идеальной во всём остальном настройке. Слабое или неравномерное закрепление даёт вибрацию, биение и увод, особенно на тонкостенных и длинных деталях. Поверхность при этом идёт волной, а размер гуляет от детали к детали.
Важно и базирование: деталь должна каждый раз вставать в одно и то же положение, иначе повторяемости не будет. Продуманная оснастка, упоры и приспособления решают эту задачу куда надёжнее, чем попытки оператора каждый раз ловить деталь руками и на глаз.
Износ и поломка инструмента
Режущий инструмент тупится постепенно, и качество падает вместе с ним: растут усилия резания, поверхность мутнеет и рвётся, размер плывёт из-за изменения геометрии кромки. Часто именно поэтому первая деталь партии хорошая, а последние — брак: инструмент успел сработаться к концу прогона.
Лечится это контролем стойкости инструмента и плановой заменой по наработке, а не по факту явного брака. На что смотреть, чтобы поймать износ вовремя:
- Изменение звука резания и рост вибрации.
- Ухудшение чистоты поверхности к концу партии.
- Появление заусенцев и сколов на кромках детали.
- Постепенный уход размера в одну сторону.
- Повышенный нагрев, цвет побежалости на стружке.
Почему размер уходит к концу партии?
Прямой ответ: чаще всего из-за тепла и износа. По мере работы станок, заготовка и инструмент нагреваются, металл расширяется, и размер плавно ползёт. Добавьте к этому износ кромки, и к концу длинной партии деталь выходит за допуск, хотя начиналось всё идеально.
Бороться помогает прогрев станка перед точной работой, стабильная подача СОЖ для отвода тепла и контрольные замеры через равные промежутки партии. Если размер ползёт предсказуемо, его компенсируют, а инструмент меняют по графику, не дожидаясь, пока деталь уйдёт в брак.
Охлаждение и отвод стружки
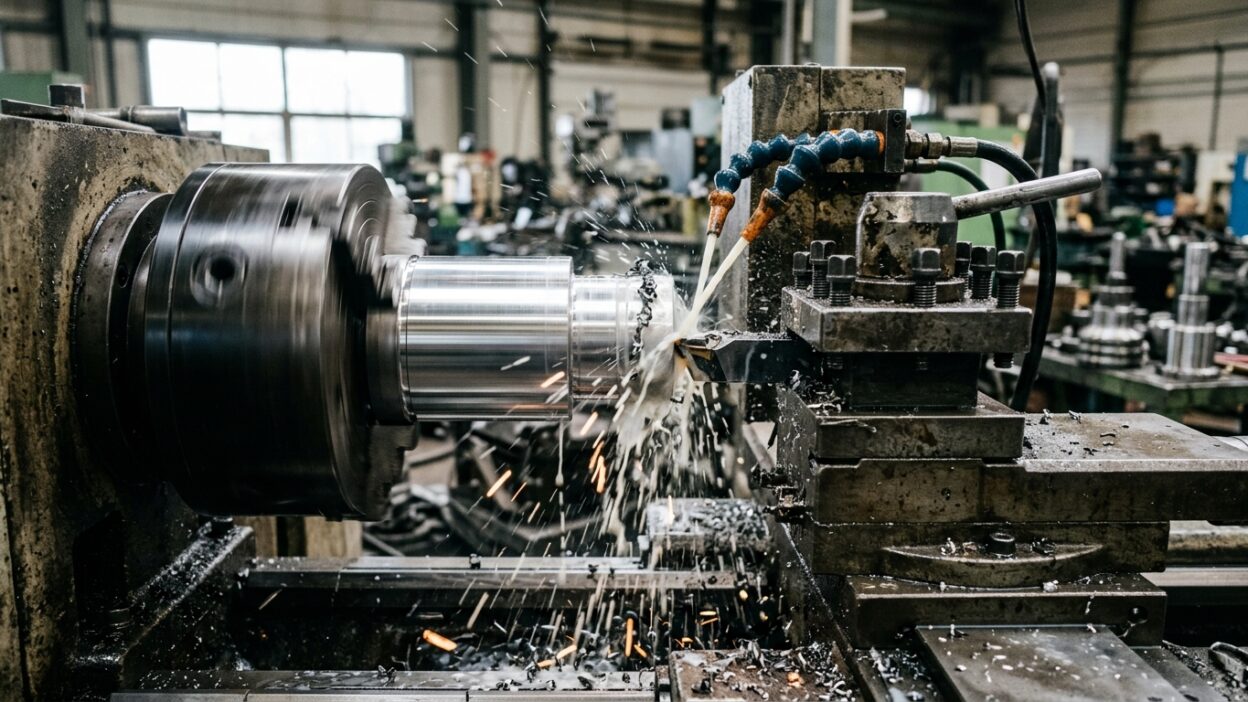
Смазочно-охлаждающая жидкость не роскошь, а часть технологии. Недостаток или неправильная подача СОЖ ведёт к перегреву, ускоренному износу инструмента, налипанию металла на кромку и ухудшению поверхности. На вязких материалах вроде нержавейки без нормального охлаждения стабильного качества не добиться в принципе.
Отдельная беда — стружка, которую не отвели из зоны резания. Она наматывается на инструмент, царапает обработанную поверхность и может сломать кромку. Поэтому продумывают и подачу СОЖ под нужным давлением, и эвакуацию стружки, особенно при глубоких отверстиях и карманах.
Ошибки в управляющей программе
Даже на исправном станке с острым инструментом кривая программа гарантированно даст брак: неверная коррекция на радиус инструмента, забытая смена базы, ошибка в траектории или нулевой точке детали. Особенно опасны такие ошибки на первой детали новой партии, когда их ещё никто не поймал.
Спасает проверка программы до металла: прогон в симуляции стойки, обработка первой детали на пониженной подаче с контролем по экрану, обязательный замер первой детали перед запуском всей партии. Несколько лишних минут на верификации дешевле испорченной заготовки и сорванного срока.
Нестабильная заготовка и припуск
Если заготовки приходят с разным припуском, кривизной или твёрдостью, стабильного результата не будет даже при идеальной программе. Литьё с большим разбросом, поведённый прокат, неоднородная твёрдость поверхности заставляют инструмент работать в разных условиях от детали к детали, и качество скачет вслед за заготовкой.
Поэтому контроль входной заготовки — часть борьбы с браком, а не отдельная история. Стабильный припуск и предсказуемый материал позволяют отладить режимы один раз и держать их. Это особенно заметно, когда механическая обработка идёт в связке с собственным литьём под контролем.
Как выстроить контроль качества
Брак дешевле всего ловить как можно раньше, а лучше не допускать. Для этого выстраивают простую систему: проверка первой детали, замеры через равные промежутки партии, контроль инструмента и фиксация проверенных режимов. Тогда отклонение видно на второй-третьей детали, а не на последней, когда испорчена вся партия.
Двигаться удобно по понятному порядку, который не зависит от настроения и опыта конкретного оператора.
- Проверьте и замерьте первую деталь до запуска партии.
- Зафиксируйте проверенные режимы под эту деталь письменно.
- Делайте контрольные замеры через равные промежутки.
- Меняйте инструмент по наработке, а не по факту брака.
- Записывайте причины брака, чтобы убирать их насовсем.
Типичные ошибки, плодящие брак
Самая частая ошибка — крутить коррекцию вслепую вместо поиска причины, отчего брак возвращается на каждой партии. Вторая, гонять инструмент до явного выкрашивания ради экономии, теряя на испорченных деталях больше, чем на новой пластине. Третья, запускать партию без замера первой детали, доверяя программе и памяти.
Все три лечатся дисциплиной, а не покупкой более дорогого станка. А вы фиксируете проверенные режимы и причины брака письменно или каждый раз настраиваете заново по памяти? Если по памяти, часть брака неизбежно повторяется. Подобрать станок, оснастку и режимы под вашу номенклатуру помогут в Modern Technologies.
Главное
Брак на ЧПУ почти всегда не про «плохой станок», а про режимы, закрепление, инструмент, тепло и программу. Подбирайте режимы под материал и инструмент и записывайте проверенные, обеспечивайте жёсткое и повторяемое закрепление с продуманной оснасткой, меняйте инструмент по наработке, а не по факту брака, прогревайте станок и подавайте СОЖ для борьбы с тепловым уводом, проверяйте программу в симуляции и замеряйте первую деталь. Контролируйте входную заготовку и делайте замеры через равные промежутки партии. Ищите корень брака, а не подкручивайте вслепую, и закажите подбор станка и режимов под свою номенклатуру.
Наладим стабильную обработку без брака
Подберём станок и режимы под вашу номенклатуру, поможем с оснасткой и технологией, рассчитаем нормо-час и загрузку, чтобы детали шли в годные с первой партии.
Частые вопросы
Почему первая деталь годная, а к концу партии брак?
Чаще всего из-за нагрева и износа инструмента: металл расширяется, кромка тупится, и размер плывёт. Помогают прогрев станка, стабильная СОЖ, контрольные замеры и плановая замена инструмента по наработке.
Из-за чего на ЧПУ рвётся поверхность детали?
Обычно из-за завышенной подачи, тупого инструмента, вибрации от слабого закрепления или нехватки охлаждения. Нужно проверить режимы, остроту инструмента, жёсткость зажима и подачу СОЖ.
Как уменьшить брак при обработке?
Искать причину, а не крутить коррекцию вслепую: отладить режимы и записать их, обеспечить жёсткое закрепление, менять инструмент по наработке, проверять программу и замерять первую деталь до запуска партии.
Виноват ли станок, если детали уходят в брак?
Исправный станок обычно честно повторяет заложенную ошибку. Чаще корень в режимах, закреплении, износе инструмента, программе или нестабильной заготовке, а не в самом оборудовании.
Зачем замерять первую деталь партии?
Чтобы поймать ошибку программы, нуля или коррекции до того, как испорчена вся партия. Замер и проверка первой детали — самый дешёвый способ не пустить брак в серию.
Как заготовка влияет на брак?
Разный припуск, кривизна и неоднородная твёрдость заставляют инструмент работать в разных условиях, и качество скачет. Контроль входной заготовки позволяет один раз отладить режимы и держать их стабильно.