Постобработка отливок — это все операции после того, как деталь вынули из формы и она остыла: отделение литниковой системы, очистка поверхности и финишное покрытие. По нашему опыту в литейном производстве Modern Technologies новички в литье часто считают, что главное, залить металл, а на деле до половины трудозатрат и брака приходится именно на этот финишный этап.
Картина в цеху простая: отливка получилась, металл лёг хорошо, а на сдаче заказчик возвращает партию — заусенцы не убраны, пригар не отмыт, поверхность ржавеет. Деталь по геометрии годная, а товарного вида нет, и оплату придерживают.
Разберём по порядку, из чего состоит постобработка: обрубка и удаление литников, очистка от формовочной смеси и окалины, зачистка и грунтовка, финишная окраска. И где здесь чаще всего теряют деньги и время на старте.
Почему отливка из формы — ещё не деталь
Свежая отливка несёт на себе следы всего процесса: литники и прибыли, через которые заливали металл, остатки формовочной смеси, окалину и пригар на поверхности. В таком виде деталь не примет ни один заказчик, даже если внутренняя геометрия идеальна. Товарный вид формирует именно финиш.
Отсюда правило, которое экономит нервы: считая себестоимость отливки, закладывайте постобработку сразу. Если посчитать только заливку, реальная трудоёмкость окажется в полтора-два раза выше плана, и партия уйдёт в минус. Финиш — это не довесок, а полноценная часть цикла.
Обрубка и удаление литниковой системы
Первый шаг — отделить от детали литники, прибыли и выпоры. На чугуне и стали их обычно отбивают, отрезают абразивным кругом или газовой резкой, на цветном литье чаще пилят. Чем аккуратнее отделили, тем меньше потом зачищать место реза, поэтому спешка здесь оборачивается лишней работой.
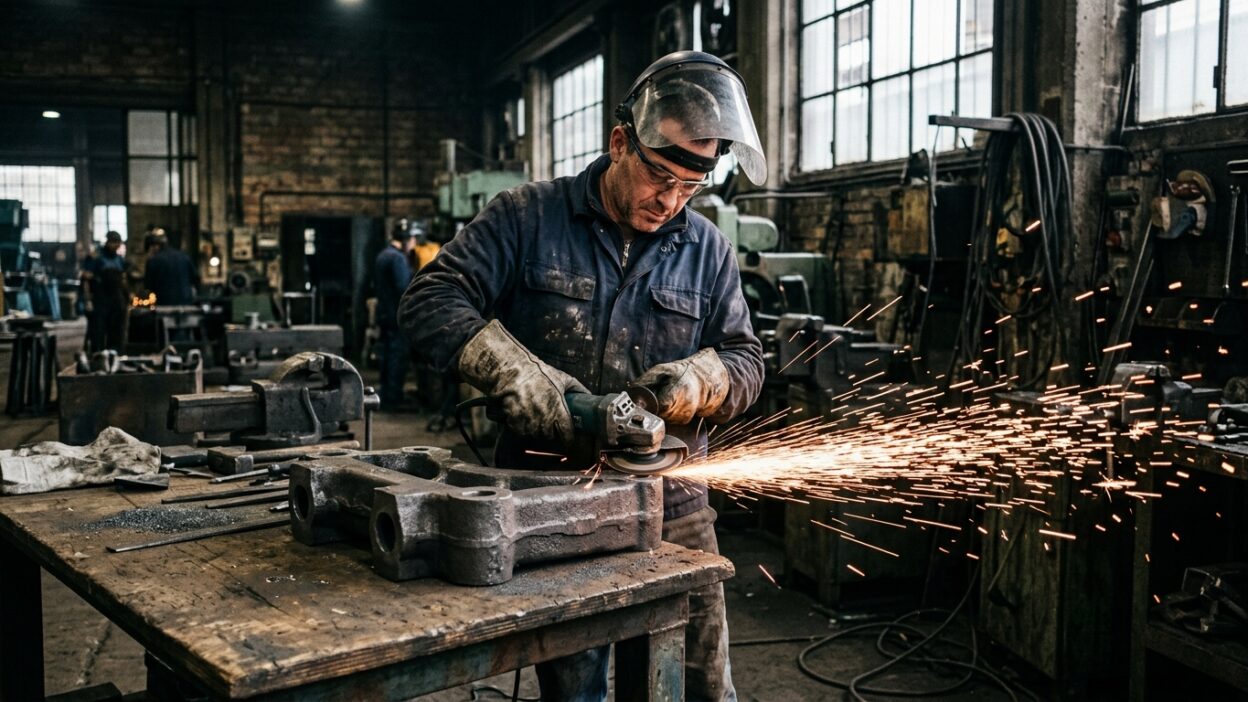
После отделения остаются приливы и остатки питателей в местах стыка. Их срезают и зашлифовывают заподлицо с телом детали. На этом же этапе сбивают заусенцы по линии разъёма формы, чтобы деталь не резала руки и стыковалась с ответными частями. Здесь важна и техника безопасности: абразивные круги и газовая резка дают искру и пыль, поэтому участок обрубки выносят в отдельную зону с вытяжкой, а не делают это посреди цеха рядом с другими операциями.
Как очищают отливки от формовочной смеси?
Короткий ответ: механически. Налипшую формовочную смесь и пригар убирают чаще всего дробемётной или дробеструйной обработкой, когда поверхность обстреливают стальной или чугунной дробью. Для мелких партий применяют галтовочные барабаны, где детали трутся друг о друга и об абразив.
Цель очистки — чистый металл без песка и окалины, готовый к окраске или дальнейшей механической обработке. Недомытая поверхность даёт два следствия: краска ложится плохо и отслаивается, а на станке абразивный пригар быстро убивает режущий инструмент. Поэтому экономить на очистке невыгодно.
Зачистка, шлифовка и контроль поверхности
После очистки деталь проходит зачистку: убирают мелкие неровности, следы реза литников, наплывы по разъёму. Используют шлифмашинки, абразивные круги и щётки. Объём этой работы напрямую зависит от качества самой отливки: чем точнее форма и режим заливки, тем меньше ручной доводки.
Параллельно идёт контроль поверхности на дефекты, которые видны только после очистки. Несколько типичных проблем стоит держать в голове, чтобы не пропустить брак до окраски.
- Раковины и поры — пустоты, всплывающие после зачистки.
- Недоливы и спаи — следы того, что металл не дошёл.
- Заусенцы по линии разъёма и в местах питателей.
- Пригар — намертво въевшаяся в металл смесь.
- Коробление и отклонения геометрии от чертежа.
Грунтовка и защита от коррозии
Чугун и сталь начинают ржаветь уже через несколько часов после очистки, особенно во влажном цеху. Поэтому между очисткой и окраской деталь не должна залёживаться: чистую поверхность грунтуют как можно скорее. Грунт и создаёт сцепление под краску, и закрывает металл от влаги.
Если деталь уйдёт на дальнейшую механическую обработку, окончательное покрытие наносят уже после неё, а на время хранения применяют временную консервацию маслом или ингибитором коррозии. Логику простую держите в уме: голый очищенный металл — это таймер, который тикает в сторону ржавчины, и чем выше влажность в цеху, тем быстрее он срабатывает. Поэтому очистку и грунтовку стараются ставить в один поток, без долгих пауз между ними.
Финишная окраска отливок
Финишное покрытие решает сразу две задачи: товарный вид и долговечность. Чаще всего отливки красят порошковой краской с последующей полимеризацией в печи или жидкими эмалями. Порошок даёт прочный равномерный слой, жидкая окраска проще в организации и удобна для крупных или единичных деталей.
Какой бы способ ни выбрали, результат держится на подготовке. По очищенной, обезжиренной и загрунтованной поверхности краска ляжет ровно и не отслоится. По грязной или ржавой — вздуется и сойдёт лоскутами через месяц, и партию вернут. Цвет и тип покрытия обычно согласуют с заказчиком заранее: для одних деталей хватает простой защитной эмали, для других нужен конкретный оттенок по каталогу и стойкость к маслам или улице. Это тоже стоит закладывать в смету, а не решать в последний момент.
Сколько стоит постобработка в себестоимости?
Точную цифру даёт только расчёт под конкретную деталь, но ориентир такой: на финишные операции уходит весомая доля трудозатрат, нередко сопоставимая с самой заливкой. Чем сложнее геометрия и выше требования к поверхности, тем больше ручной доводки и тем дороже финиш.
Вывод для планирования простой: считайте отливку по полному циклу, а не по металлу. Лучше заранее увидеть реальную трудоёмкость обрубки и окраски, чем обнаружить минус по партии уже после сдачи.
Чем сократить объём ручной доводки
Главный рычаг — качество самой отливки. Чем точнее модель, стабильнее формовка и аккуратнее залит металл, тем меньше заусенцев, недоливов и пригара, а значит, меньше ручной зачистки на выходе. Деньги, вложенные в стабильность процесса, возвращаются экономией на финише.
Помогают и организационные мелочи, которые недооценивают на старте.
- Продумайте литниковую систему так, чтобы рез был коротким и удобным.
- Не давайте чистым деталям залёживаться до ржавчины.
- Сгруппируйте однотипные детали в партии под общую очистку.
- Выделите отдельную зону под обрубку и пыль от дроби.
- Заложите контроль поверхности до окраски, а не после.
Типичные ошибки на финишном этапе
Самая частая ошибка новичков — недооценить постобработку в расчётах и сроках. Вторая, красить по плохо очищенной поверхности ради скорости, после чего покрытие отслаивается и партию возвращают. Третья, оставлять чистый металл без защиты, теряя время на повторную очистку от свежей ржавчины.
Все три бьют по деньгам и по репутации перед заказчиком. А вы закладываете обрубку и окраску в цену отливки или считаете только по залитому металлу? Если только по металлу, реальная себестоимость почти наверняка выше. Полный расчёт литья под ключ с учётом финиша удобно заказать у Modern Technologies, чтобы увидеть цифры заранее.
Главное
Отливка из формы — ещё не готовая деталь: её ждёт постобработка, на которую уходит весомая часть трудозатрат и брака. Сначала отделяют литники и прибыли и сбивают заусенцы, затем очищают поверхность дробемётом или галтовкой от смеси и пригара, зачищают, контролируют на раковины и недоливы, грунтуют по свежей чистой поверхности и красят порошком или эмалью. Не давайте очищенному металлу залёживаться до ржавчины и не красьте по грязи. Считайте отливку по полному циклу, а не по залитому металлу. Закладывайте финиш в себестоимость сразу и закажите расчёт литья под ключ, чтобы увидеть реальные цифры.
Посчитаем литьё под ключ с финишной обработкой
Бесплатно рассчитаем себестоимость отливки с учётом обрубки, очистки и окраски, подберём оборудование под вашу номенклатуру и поможем с пусконаладкой.
Частые вопросы
Что входит в постобработку отливок?
Отделение литниковой системы и прибылей, сбивание заусенцев, очистка от формовочной смеси и пригара, зачистка, контроль поверхности, грунтовка и финишная окраска. Это полноценный этап цикла, а не довесок.
Как очищают отливки от пригара и песка?
Чаще всего механически: дробемётной или дробеструйной обработкой, когда поверхность обстреливают стальной дробью. Для мелких партий применяют галтовочные барабаны, где детали трутся об абразив.
Почему краска на отливке отслаивается?
Обычно из-за плохой подготовки. По грязной, ржавой или необезжиренной поверхности покрытие вздувается и сходит. Краска держится только по очищенному, сухому и загрунтованному металлу.
Сколько стоит постобработка в себестоимости отливки?
Точную цифру даёт расчёт под деталь, но доля заметная и нередко сопоставима с самой заливкой. Чем сложнее геометрия и выше требования к поверхности, тем дороже финиш.
Как уменьшить объём ручной зачистки?
Главный рычаг — качество отливки: точная модель, стабильная формовка и аккуратная заливка дают меньше заусенцев и пригара. Помогает и продуманная литниковая система с коротким удобным резом.
Можно ли красить отливку сразу после очистки?
Сначала нужна грунтовка, причём быстро: чистый чугун и сталь начинают ржаветь уже через часы. Если впереди механическая обработка, финишное покрытие наносят после неё.