Фрезеровка из заготовки или литьё с обработкой — это два разных пути получить одну и ту же деталь: либо снять всё лишнее с цельного бруска на станке, либо сначала отлить форму, близкую к чертежу, и доработать только посадочные места. По нашему опыту в литейном производстве Modern Technologies правильный ответ почти всегда упирается в тираж и геометрию, а не в личные симпатии к технологии.
Спор этот старый, и обе стороны бывают правы. Один цех режет всё из проката и доволен, другой на тех же деталях разоряется на стружке и времени станка. Разница не в станке, а в том, посчитал ли кто-то экономику заранее.
Ниже разложим по полочкам, когда дешевле точить из заготовки, когда выгоднее лить, как влияют припуски и почему в реальном производстве две технологии чаще дружат, чем воюют.
В чём вообще разница между путями
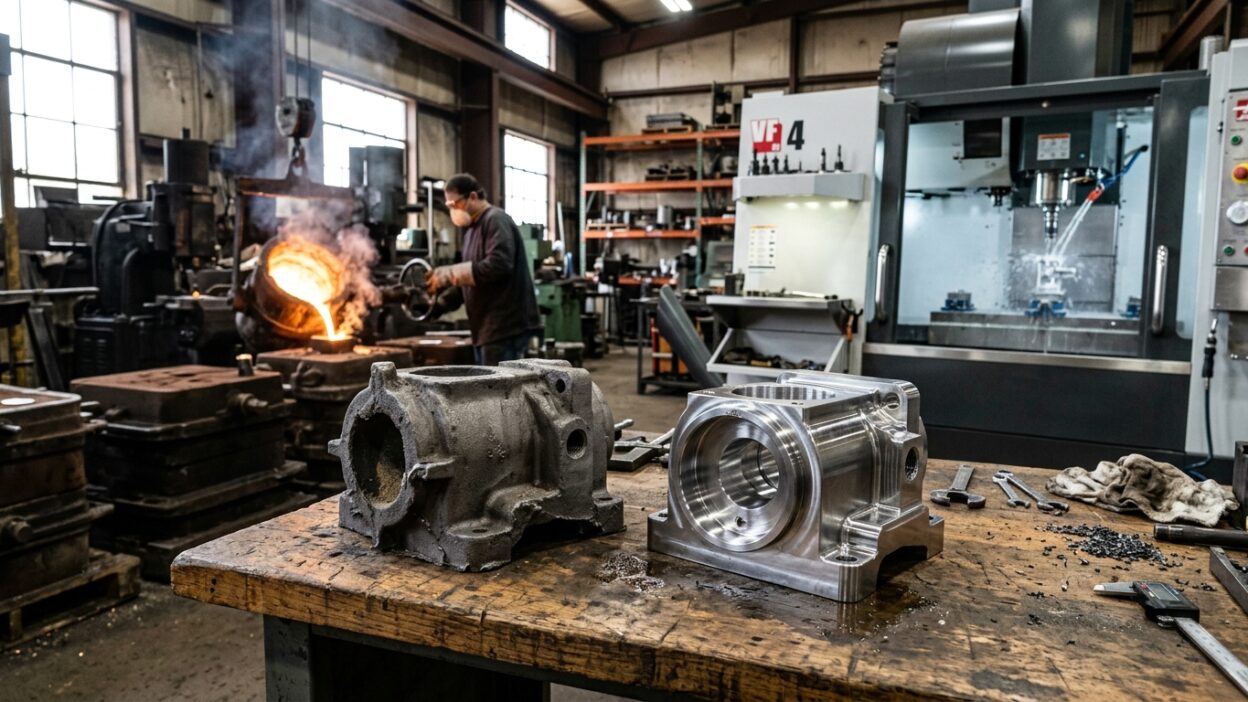
Фрезеровка из заготовки — это вычитание: берём цельный кусок металла и убираем всё, что не деталь. Литьё. Это сложение: заливаем металл в форму и получаем тело, уже близкое к нужному, а станок потом доводит только то, что требует точности.
Отсюда растут все различия в деньгах и сроках. У фрезеровки нет затрат на форму, но много металла уходит в стружку и много часов в работу станка. У литья наоборот: появляется стоимость подготовки, зато на серии экономится и материал, и машинное время.
Когда выгоднее фрезеровать из заготовки
Прямой ответ: фрезеровка выигрывает на единичных деталях и малых партиях. Когда нужно несколько штук или прототип, готовить оснастку под литьё бессмысленно, и станок просто быстрее даёт результат из проката.
Сюда же относятся детали, где критична идеальная точность и чистота поверхности по всему телу, а не только на посадках. Для пластика и многих металлов фрезеровка уверенно держит точность около 0,1 мм, и переделок после неё, как правило, не требуется.
Когда выгоднее литьё с механической обработкой
Прямой ответ: литьё начинает обыгрывать фрезеровку с ростом тиража и массы детали. Чем больше партия и чем тяжелее изделие, тем заметнее экономия на металле и машинном времени, потому что станок снимает не центнер стружки, а только финишные миллиметры.
Особенно выгодно литьё на деталях сложной геометрии: корпусах, кронштейнах, корпусах задвижек, элементах спецтехники. Фрезеровать такую форму из бруска долго и дорого, а отлить близко к чертежу и доработать посадки — заметно дешевле.
При каком тираже литьё начинает окупаться
Универсальной цифры нет, но есть понятная логика. Чем дороже подготовка формы и оснастки, тем больший тираж нужен, чтобы её размазать. У литья под давлением порог высокий, его всерьёз считают от 50 000 штук из-за дорогой пресс-формы.
Совсем другая история у литья по газифицируемым моделям. Модель из пенополистирола дешёвая и одноразовая, поэтому ЛГМ окупается уже на небольших и средних партиях. Это и делает технологию интересной малому производству, а не только гигантам. Грубый ориентир такой: единичная деталь почти всегда дешевле на станке, десятки и сотни одинаковых деталей — повод честно посчитать литьё, а тысячи практически всегда уводят выбор в сторону формы. Точную точку перехода считают по конкретной детали, потому что её определяют масса, сложность и цена металла.
Точность и припуски на обработку
Литьё само по себе менее точное, чем станок, поэтому деталь почти всегда льют с припуском, который потом снимает фреза или резец. Чем выше точность литья, тем меньше припуск и тем меньше работы остаётся станку.
Точные методы литья позволяют закладывать минимальные припуски: по выплавляемым моделям отклонение держат в районе +0,05 и −0,1 мм. Для металла фрезеровка идёт точнее и уверенно держит около 0,1 мм по детали. Меньше припуск, меньше стружки, меньше времени под резцом и ниже итоговая себестоимость детали.
Что говорит себестоимость детали
Считать надо не цену часа станка и не цену килограмма металла по отдельности, а полную себестоимость готовой детали. В неё входят материал, потери в стружку, машинное время, оснастка и брак.
На литейном участке себестоимость заготовки по ЛГМ мы закладываем около 1 доллара за килограмм, а по технологии ВПФ — от 0,5 доллара за килограмм за счёт возвратного песка и низкого энергопотребления. Дальше к этой цифре добавляется только финишная обработка, а не полная фрезеровка всего тела детали. Узнать ориентир по изделиям сложной геометрии удобно сразу на сайте.
Сколько металла уходит впустую
У фрезеровки из заготовки есть незаметная статья расходов — стружка. На массивной детали из бруска в стружку может уйти больше половины купленного металла, и это деньги, которые вы уже заплатили поставщику проката.
Литьё расходует ровно столько металла, сколько весит деталь плюс небольшой припуск и литники, а лишнее возвращается в переплавку. На тяжёлых деталях эта разница в отходах часто перевешивает все остальные доводы в пользу станка. Простой пример: деталь весом десять килограммов из бруска весом двадцать пять оставляет в стружке пятнадцать килограммов оплаченного металла. Та же деталь, отлитая по форме, заберёт лишь пару килограммов на припуск и литники, и они вернутся в плавку, а не уедут на склад металлолома.
Скорость и сроки по каждому пути
Прямой ответ: на единичной детали быстрее фрезеровка, на серии — литьё. Станок не ждёт изготовления формы, поэтому одну-две детали отдаёт за считаные дни, тогда как путь через литьё с подготовкой занимает дольше.
Но на партии расклад переворачивается. Когда форма готова, литьё штампует заготовки потоком, а станку остаётся быстрая финишная обработка. Совокупный срок на тысячу деталей через литьё нередко короче, чем фрезеровать каждую из бруска.
Что нельзя сделать одной технологией
У каждого пути есть честные ограничения, о которых лучше знать заранее. Они не делают технологию плохой, просто очерчивают зону, где она работает хорошо.
- Фрезеровкой невыгодно делать массивные детали большим тиражом: дорого по металлу и времени.
- Литьём не получить готовую посадку без станка: точные поверхности всё равно дорабатывают.
- Тонкие хрупкие элементы сложной формы проще отлить, чем выфрезеровать без поломки заготовки.
- Единичный прототип нет смысла лить: подготовка формы съест всю экономию.
- Очень высокий класс чистоты по всей поверхности обычно требует обработки, а не только литья.
Почему на практике обе технологии работают вместе
В реальном производстве вопрос «или-или» чаще звучит как «в какой пропорции». Грамотный технолог не выбирает лагерь, а раскладывает деталь: что отлить близко к форме, а что довести на станке. Так себестоимость падает с обеих сторон.
Именно поэтому мини-завод литья и участок ЧПУ хорошо стоят рядом. Литьё закрывает геометрию и экономит металл, станок закрывает точность. Связку под конкретные детали помогут собрать наши инженеры. А вы уже прикидывали, какая часть вашей детали реально требует станка, а какую можно отлить?
Как выбрать путь под свою деталь
Алгоритм простой и работает почти всегда. Сначала смотрите тираж: единицы и прототипы — фрезеровка, серия, повод считать литьё. Потом смотрите массу и геометрию: чем тяжелее и сложнее деталь, тем сильнее перевес в сторону литья с доработкой.
И только в конце сравнивайте полную себестоимость по обоим путям, а не отдельные строки. Часто оказывается, что комбинированный вариант с литьём заготовки и финишной фрезеровкой дешевле любого чистого подхода.
Главное
Выбор между фрезеровкой из заготовки и литьём с обработкой решает не технология, а конкретная деталь. Для единичных и точных деталей берите фрезеровку: нет затрат на форму, станок быстро даёт результат. Для серии, тяжёлых и сложных деталей считайте литьё с финишной обработкой: меньше стружки, ниже себестоимость, особенно по технологии ЛГМ, которая окупается уже на небольших партиях. В реальном цехе две технологии чаще работают в связке. Пришлите чертёж и посчитайте оба пути по полной себестоимости, прежде чем вкладываться в оборудование.
Посчитаем, что дешевле для вашей детали
Пришлите чертёж — бесплатно сравним два пути: фрезеровать из заготовки или отлить близко к форме и доработать. Покажем себестоимость и срок по каждому варианту.
Частые вопросы
Что дешевле — фрезеровка или литьё с обработкой?
Зависит от тиража и детали. На единичных и точных деталях дешевле фрезеровка из заготовки. На серии и тяжёлых деталях обычно выгоднее отлить близко к форме и доработать только посадки.
При каком тираже выгодно переходить на литьё?
Чем дороже форма, тем больший тираж нужен. У литья под давлением порог высокий, его считают от десятков тысяч штук. У ЛГМ модель дешёвая, поэтому оно окупается уже на небольших и средних партиях.
Какая точность у литья по сравнению с фрезеровкой?
Литьё точнее станка не бывает, поэтому деталь льют с припуском под обработку. Точные методы держат отклонение около +0,05 и −0,1 мм, а фрезеровка металла идёт точнее, около 0,1 мм по детали.
Что такое припуск на обработку?
Припуск — это слой металла, заложенный сверх чертежа, который потом снимает станок. Чем точнее литьё, тем меньше припуск и тем меньше работы остаётся фрезе или резцу.
Сколько металла уходит в стружку при фрезеровке?
На массивной детали из бруска в стружку может уйти больше половины купленного металла. Литьё расходует металл по весу детали плюс небольшой припуск и литники, а лишнее идёт в переплавку.
Можно ли совместить литьё и фрезеровку?
Да, и в производстве так делают чаще всего. Деталь отливают близко к форме, а станок дорабатывает только точные поверхности. Так себестоимость падает и по металлу, и по машинному времени.