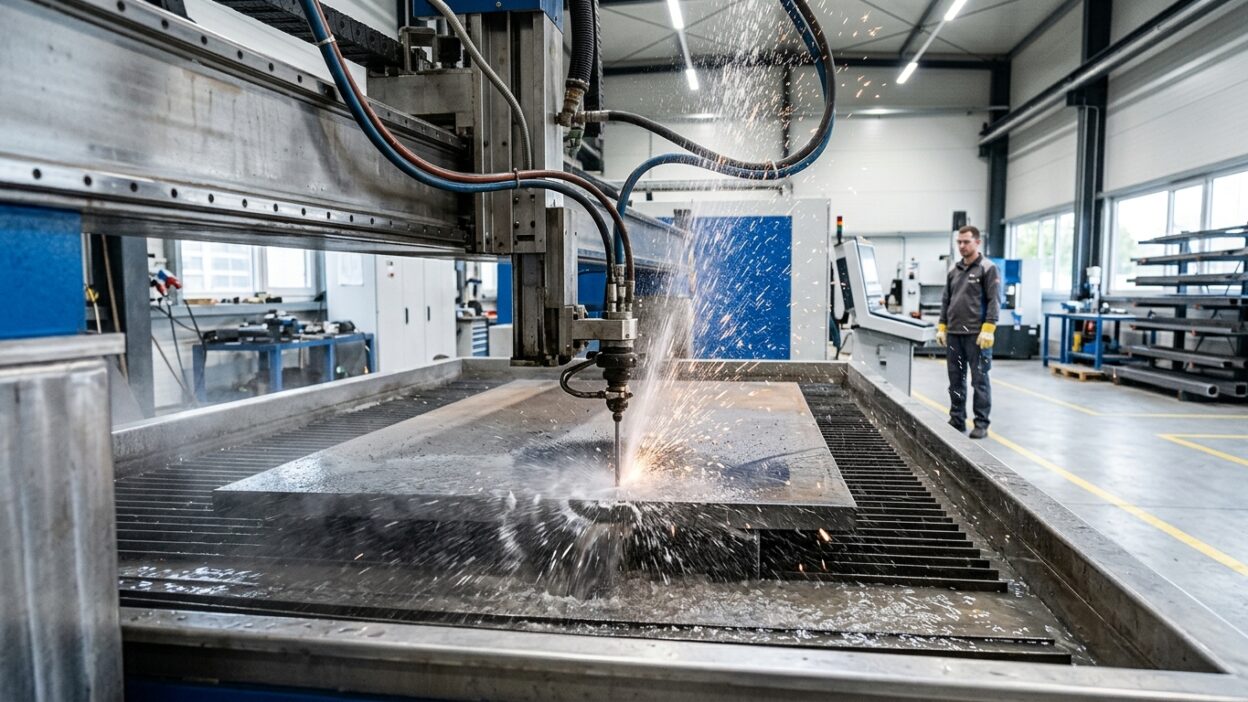
Гидроабразивная резка металла это раскрой струёй воды с песком под высоким давлением: вода разгоняется до сверхзвуковой скорости, подхватывает абразив и режет металл за счёт эрозии, без нагрева и оплавления кромки. По нашему опыту в поставках оборудования именно холодный рез чаще всего и приводит заказчиков к этой технологии: деталь не ведёт, структура металла не меняется.
Метод универсален. Одна струя одинаково берёт сталь, нержавейку, титан, алюминий, а заодно камень, стекло и керамогранит, причём толщины доходят до 30 мм у нас в линейке и до сотен миллиметров на тяжёлых системах. Лазер и плазма так не умеют: они греют металл и ограничены толщиной либо материалом.
Дальше разберём принцип работы простыми словами, реальные скорости и точность, расход абразива и то, что нужно для запуска участка: станок, площадь, питание, водоподготовку и людей. Покажем, где гидроабразив окупается, а где честнее выбрать лазер или плазму.
Гидроабразивная резка металла: как работает струя
Принцип простой: насос высокого давления гонит воду через тонкое сопло, струя разгоняется почти до сверхзвука, а в смесительной камере к ней добавляется абразив, чаще всего гранатовый песок. Эта смесь и режет металл, снимая микрочастицы. Рабочее давление в большинстве станков лежит в диапазоне 2000–6000 бар.
Расход воды держится около 3–4 литров в минуту, абразива уходит примерно 200–600 граммов в минуту. Звучит как немного, но именно абразив даёт до 60% всех эксплуатационных затрат. Поэтому при выборе станка и режимов мы считаем сразу две статьи: покупку оборудования и стоимость песка на годовую загрузку.
Какие материалы и толщины берёт станок
Главный плюс метода это всеядность. Гидроабразив режет углеродистую и нержавеющую сталь, титан и его сплавы, алюминий, медь, а также неметаллы: камень, стекло, керамогранит, композиты. Там, где лазер пасует на отражающих или толстых металлах, а плазма оставляет грубую кромку, вода справляется ровно.
По толщине разброс большой. Тяжёлые системы режут до 300–600 мм, наш станок WATERJET DUBAI-2026 рассчитан на металл до 30 мм, камень, кафель и керамогранит, что закрывает почти весь спрос малого участка. Тонкий лист толщиной 1 мм режется быстро, на больших толщинах скорость заметно падает.
- Сталь углеродистая и нержавеющая, конструкционная и инструментальная.
- Цветные металлы: алюминий, медь, латунь, титановые сплавы.
- Камень, гранит, мрамор, керамогранит и кафель.
- Стекло, композиты, углепластик и стеклопластик.
- Закалённые материалы, где термическая резка меняет структуру.
Какие скорости и точность у реза
Скорость зависит от материала и толщины. Для нержавейки 1 мм станок идёт около 450 мм в минуту, на 5 мм скорость падает примерно до 200 мм в минуту, а на 20 мм остаётся около 40 мм в минуту. Алюминий толщиной 8 мм режется со скоростью около 100 мм в минуту. Эти цифры удобно держать в голове при расчёте загрузки.
Точность позиционирования современных систем доходит до сотых долей миллиметра, а ширина реза около 3,8 мм, шире лазерной. Качество кромки регулируют скоростью: на черновых режимах поверхность грубее, на чистовых становится почти гладкой. Чем выше класс качества, тем медленнее идёт рез и тем дороже выходит деталь.
Сколько абразива уходит и почему это главная статья расходов
Абразив это сердце процесса и основной расходник. Гранатовый песок фракции 80 или 120 mesh универсален и подходит под большинство задач, стоит он недорого за килограмм, но при потоке 200–600 граммов в минуту суммы за смену набегают ощутимые. Поэтому экономика участка во многом считается именно по абразиву.
Кроме песка изнашиваются сопло и фокусирующая трубка: их ресурс обычно 50–120 часов работы, после чего узел меняют. Электричества станок потребляет около 22 кВт. Сложите песок, расходные части головки и энергию, и получите реальную себестоимость метра реза, которую мы советуем закладывать в цену услуги.
Что нужно для запуска участка
Участок гидроабразивной резки это не только станок. Нужны подготовленное помещение с ровным полом, стабильное питание, система водоподготовки и отвод отработанной воды с абразивным шламом. Без нормальной воды насос и сопло изнашиваются быстрее, а рез теряет качество, поэтому водоподготовку мы закладываем сразу.
- Помещение с ровным полом и местом под раскройный стол и заготовки.
- Стабильное электропитание под мощность станка, около 22 кВт.
- Водоподготовка: фильтры и умягчение под насос высокого давления.
- Отвод воды и сбор абразивного шлама из ванны стола.
- Запас абразива, сопел и фокусирующих трубок на первые месяцы.
- Оператор, обученный раскрою и работе с управляющими программами.
Сколько стоит станок и от чего зависит цена
Цена станка зависит от давления насоса, размера раскройного стола и оснащения. Тяжёлые промышленные системы стоят от 5 до 20 миллионов рублей и выше. Компактные решения для малого участка обходятся заметно дешевле: наш станок WATERJET DUBAI-2026 с давлением до 3000 бар поставляется по цене около 47 000 долларов.
Помимо станка в бюджет входят водоподготовка, монтаж, обучение и стартовый запас абразива. Мы советуем считать полную смету, а не только ценник железа: участок, собранный наспех без водоподготовки и запаса расходников, простаивает и съедает прибыль первых месяцев.
Где гидроабразив окупается быстрее всего
Лучше всего метод окупается там, где нужен холодный рез без деформаций и сложные контуры из дорогого материала. Это раскрой нержавейки и титана, фигурные детали, фланцы, прокладки, шаблоны, декоративные панели из камня и керамогранита. На таких заказах высокая цена реза оправдана качеством кромки.
Участок гидроабразива выгодно загружать чужими заказами как услугу, а не держать только под свои детали. Связка с ЧПУ-обработкой усиливает экономику: вырезали заготовку струёй, дочистили на станке, получили готовую деталь. А вы уже прикинули, каких заказов на раскрой в вашем регионе больше: металл или камень?
Гидроабразив, лазер или плазма: чем отличается
Лазер быстрее на тонком металле и даёт узкий рез около 0,4 мм, но греет металл, ограничен толщиной примерно до 20 мм и хуже работает по отражающим и неметаллическим материалам. Плазма дешевле в покупке и режет толстый металл быстро, но кромка грубее, а зона нагрева больше.
Гидроабразив проигрывает им в скорости на тонком листе, зато режет холодно, берёт любые материалы и большие толщины без изменения структуры. Если в работе разнообразные материалы и важна кромка без термического влияния, выбор очевиден. Если же поток это тонкая сталь одной марки, иногда выгоднее лазер.
Сколько человек нужно на участок
Малый участок гидроабразивной резки обслуживает один оператор, который готовит управляющую программу из чертежа или DXF, закрепляет лист, запускает рез и следит за процессом. Для непрерывной работы в две смены добавляют второго. Отдельный технолог нужен, когда поток заказов становится сложным и разнородным.
Учить оператора долго не приходится: базовый раскрой осваивают за несколько недель, дальше навык растёт на практике. Главное на старте это аккуратность с водоподготовкой и своевременная замена сопел, иначе качество реза плывёт, а расходники тратятся быстрее нормы.
Типичные сложности и как их избежать
Большинство проблем на участке предсказуемы и связаны не со станком, а с подготовкой. Жёсткая вода убивает сопло, забитый шлам тормозит работу, а попытка резать сразу на максимальной скорости даёт грубую кромку и брак. Всё это решается дисциплиной обслуживания и правильными режимами.
- Плохая водоподготовка: ускоренный износ насоса и сопла.
- Экономия на абразиве не той фракции: падает качество реза.
- Слишком высокая скорость на толстом металле: грубая кромка.
- Несвоевременная замена фокусирующей трубки и сопла.
- Нет учёта расхода абразива в себестоимости услуги.
Как мы помогаем запустить участок
Мы в Modern Technologies подбираем станок под ваши толщины и материалы, а не предлагаем один и тот же на все случаи. Считаем расход абразива на планируемую загрузку, прорабатываем водоподготовку и помещение, чтобы участок не простаивал из-за мелочей, и закладываем монтаж и обучение в поставку.
Если есть смысл связать гидроабразив с ЧПУ или литьём, мы покажем такую схему: заготовку режем струёй, точность даём на станке. Так участок окупается быстрее за счёт услуги и собственных деталей. Подобрать решение и узнать цены удобно на сайте.
Главное
Гидроабразивная резка металла режет струёй воды с песком под давлением 2000–6000 бар, холодно и без деформаций, и берёт любые материалы и большие толщины. Главная статья расходов это абразив, до 60% эксплуатационных затрат, поэтому экономику участка считают по нему. Под малый участок хватает компактного станка и одного оператора, а быстрее всего метод окупается на дорогих материалах и фигурном раскрое как услуга.
Не покупайте станок вслепую. Расскажите нам про свои толщины и загрузку, получите расчёт расхода абразива и окупаемости и запустите участок, который не простаивает.
Посчитаем запуск участка гидроабразивной резки
Подскажем модель станка под ваши толщины и материалы, посчитаем расход абразива и срок окупаемости участка. Расчёт под вашу загрузку бесплатно.
Частые вопросы
Как работает гидроабразивная резка металла?
Насос гонит воду через сопло под давлением 2000–6000 бар, струя разгоняется почти до сверхзвука, к ней добавляют абразив. Эта смесь режет металл эрозией, без нагрева и деформации кромки.
Какую толщину металла режет гидроабразив?
Тяжёлые системы берут до 300–600 мм. Компактные станки для малого участка режут металл до 30 мм, а также камень, кафель и керамогранит. Чем толще металл, тем медленнее идёт рез.
Сколько стоит станок гидроабразивной резки?
Промышленные системы стоят от 5 до 20 миллионов рублей и выше. Компактные решения дешевле: станок с давлением до 3000 бар под малый участок обходится около 47 000 долларов плюс водоподготовка и монтаж.
Какой расход абразива при резке?
Около 200–600 граммов в минуту, в зависимости от толщины и режима. Абразив даёт до 60% эксплуатационных затрат, поэтому его расход обязательно закладывают в себестоимость метра реза.
Что лучше: гидроабразив, лазер или плазма?
Лазер быстрее на тонком металле, плазма дешевле на толстом, но обе технологии греют металл. Гидроабразив режет холодно, берёт любые материалы и большие толщины, поэтому выигрывает на разнородных заказах и дорогой кромке.
Что нужно для запуска участка?
Помещение с ровным полом, питание около 22 кВт, водоподготовка, отвод воды со шламом, запас абразива и расходников, плюс обученный оператор. Без водоподготовки сопло и насос изнашиваются быстрее.