Мастер на участке смотрит на стопку заготовок и вздыхает: «Опять полсотни одинаковых втулок руками точить». Знакомая сцена для любого, кто запустил литьё и дорос до постоянных заказов. ЧПУ-станок (числовое программное управление) — это станок, который повторяет заданную программу обработки без участия человека у маховиков, и переходить на него стоит тогда, когда серия деталей и их геометрия делают ручную работу дороже автомата. По нашему опыту в оснащении литейных мини-заводов момент перехода чаще наступает не из-за «престижа», а из-за арифметики загрузки.
Литьё даёт черновую отливку, а товарный вид и точные посадки добавляет уже механическая обработка. Пока заказов мало и детали простые, обычный токарный станок справляется. Но когда одинаковых деталей становится много, ручная точность начинает плавать, а время растёт. Вот тут и встаёт вопрос: тянуть на старом или вкладываться в ЧПУ.
Чем ЧПУ-станок отличается от обычного токарного
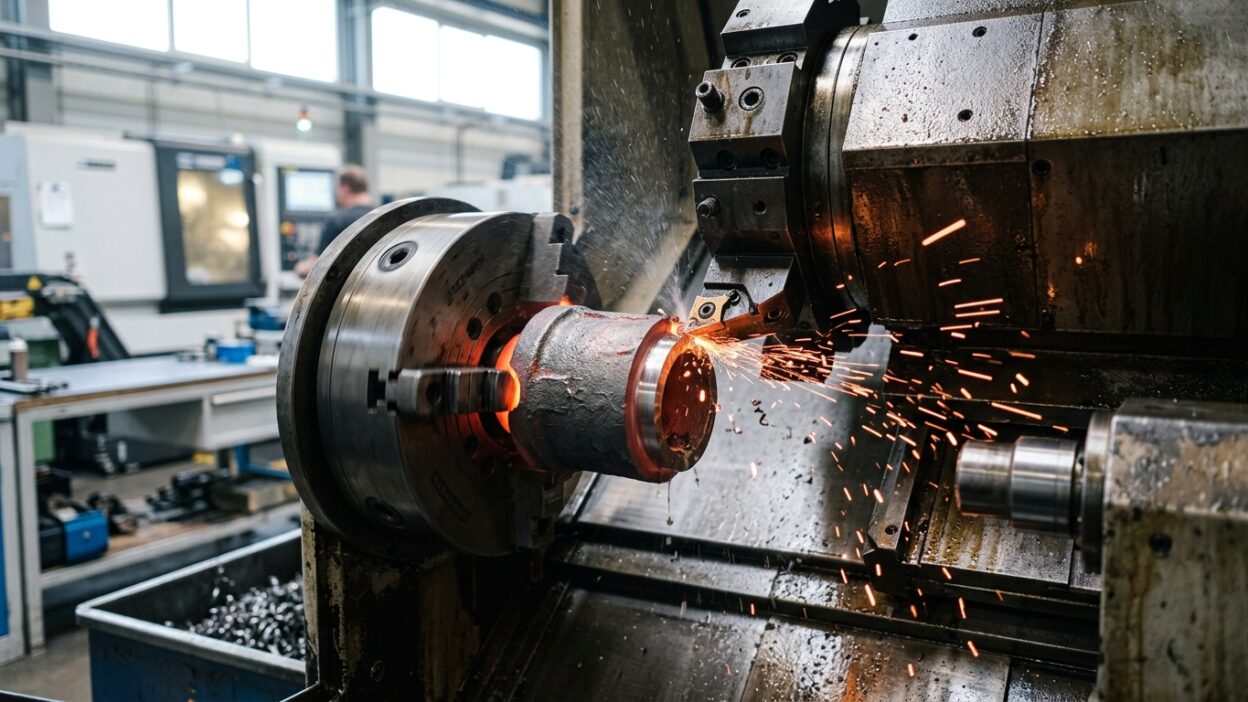
ЧПУ-станок отличается от обычного токарного тем, что режимы и траектория резца задаются программой, а не руками оператора у рукояток. Обычный (универсальный) станок ведёт человек: он сам выставляет подачу, обороты, глубину и снимает деталь на глаз и по микрометру. На ЧПУ всё это держит управляющая программа, поэтому сотая деталь выходит такой же, как первая.
Разница не только в автоматизации. Универсальный станок дешевле, проще в ремонте и не требует программиста, зато каждая деталь зависит от усталости и опыта мастера. ЧПУ дороже на входе и требует подготовки управляющей программы, но снимает человеческий фактор с повторяющихся партий. Для литейного цеха это значит стабильное качество посадочных мест на втулках, фланцах и корпусах.
- Обычный токарный: ведёт оператор, точность зависит от рук, выгоден на штучных и простых деталях.
- Токарный с ЧПУ: ведёт программа, повторяемость по партии, выгоден на сериях и сложной геометрии.
- ЧПУ-фрезерный: снимает металл по сложному контуру в нескольких плоскостях, нужен там, где токарка бессильна.
Когда обычного токарного станка уже не хватает
Обычного токарного станка перестаёт хватать, когда одинаковых деталей в месяц становится десятки и сотни, а допуски ужесточаются. Первый сигнал — мастер физически не успевает, а брак по размеру растёт к концу смены. Второй, заказчик просит детали со сложным профилем, который руками выдержать тяжело.
Мы заметили простую закономерность: пока партия в пределах 5–20 одинаковых деталей в месяц, ручной станок выгоднее, потому что не нужно тратить время на программу. Как только постоянных одинаковых деталей становится больше 50–100 в месяц, ручная точность и скорость проигрывают. Подробнее про экономику оснащения — в материале о производстве запчастей на мини-заводе.
А как у вас на участке: мастер успевает закрывать серию вовремя или к концу смены идёт брак по размеру? Если второе — это и есть тот самый сигнал. Третий маркер тоньше: заказчик начинает уходить к тем, кто держит стабильный допуск от партии к партии. Потеря такого клиента обходится дороже, чем разница в цене станка.
Что выгоднее для серийных деталей: токарный станок с ЧПУ или ручной
Для серийных деталей выгоднее токарный станок с ЧПУ: при повторяющихся партиях он окупает разницу в цене за счёт скорости и стабильного качества. Один раз отлаженная программа гонит сотню одинаковых втулок без переустановки настроек, тогда как на ручном каждую деталь оператор ведёт заново.
Считать стоит по загрузке. Если станок занят серией хотя бы половину рабочего времени, ЧПУ обычно отбивает вложение за счёт экономии часов оператора и снижения брака. Для литейщика, который делает тормозные барабаны, корпуса подшипников или гайки задвижек партиями, это означает меньше переделок и предсказуемый срок выполнения заказа.
- Посчитайте, сколько одинаковых деталей в месяц проходит через токарный участок.
- Прикиньте долю времени, которую станок занят повторяющейся серией, а не разовыми заказами.
- Сравните стоимость часа ручной работы с браком и стоимость программы плюс машинного времени на ЧПУ.
- Если серия стабильна и грузит станок больше половины смены — ЧПУ окупится.
Геометрия детали: где обычный токарный бессилен
Чем сложнее профиль детали, тем раньше стоит уходить на ЧПУ. Конусы, фасонные канавки, точные радиусы и резьбы нестандартного шага руками выдержать можно, но медленно и с риском ошибки. Программа повторяет такой контур одинаково на каждой заготовке.
Для отливок это особенно важно: посадочные поверхности фланцев, корпусов и втулок требуют выдержанных диаметров и торцов. Там, где деталь объёмная и требует обработки в нескольких плоскостях, подключают фрезерный ЧПУ — например, вертикальный обрабатывающий центр на три оси снимает металл по сложному контуру за один установ.
Сколько стоит и какой ЧПУ-станок брать литейному цеху
Литейному цеху обычно нужны два станка: токарный для тел вращения и фрезерный для сложного контура. Цена зависит от размеров обрабатываемой детали и мощности, поэтому начинать стоит с реальной номенклатуры заказов, а не с «максимального» станка про запас. Лишняя мощность простаивает и не окупается.
В наших комплектах для мини-заводов литья мы ставим оборудование под фактическую деталь. Токарный CK6150 берёт заготовки диаметром до 500 мм и длиной от 500 до 3000 мм — это покрывает большинство валов, втулок и фланцев. Вертикальный фрезерный H-VL750 на три оси с конусом шпинделя MT4–MT6 и мощностью 5,5–11 кВт закрывает корпусные детали. Для высокоточной мелкой обработки добавляют высокоскоростной шпиндель HES510 на 50 000 оборотов. Подобрать связку под вашу номенклатуру помогаем при расчёте проекта.
- Токарный CK6150 — диаметр до 500 мм, длина 500–3000 мм: валы, втулки, фланцы.
- Фрезерный H-VL750 — 3 оси, шпиндель MT4–MT6, 5,5–11 кВт: корпусные и плоскостные детали.
- Шпиндель HES510 — до 50 000 об/мин: тонкая и высокоточная обработка.
Связка с литьём: почему обработку считают вместе с отливкой
Станок на участке литья нужен не сам по себе, а как второе плечо производства. Отливка по газифицируемым моделям выходит с припуском, и ЧПУ снимает его до чистового размера. Поэтому считать окупаемость станка в отрыве от литейной линии бессмысленно: загрузку ему даёт именно поток собственных отливок.
Когда мини-завод льёт партиями, токарный участок получает ровный поток одинаковых заготовок — и тут ЧПУ раскрывается полностью. Если же обработка разовая и под каждый заказ своя, ручной станок ещё долго остаётся разумным выбором. Связку литья и обработки мы закладываем в проект сразу, чтобы цех не покупал станок, который потом простаивает.
Простой пример из практики. Цех льёт корпуса подшипников партиями по 50 штук в месяц. Каждый корпус после литья требует расточки и торцовки. На ручном станке оператор тратит на деталь заметно больше времени и к полудню начинает ошибаться. На ЧПУ та же партия проходит ровным потоком, размер держится по всей серии, и заказ уходит в срок. Разница в загрузке и есть аргумент за автомат.
Типичные ошибки при переходе на ЧПУ
Самая частая ошибка — взять мощный ЧПУ «на вырост» под редкие крупные детали, а основную мелкую серию по-прежнему гнать руками. Дорогой станок простаивает, а узкое место не расшивается. Вторая ошибка, забыть про человека: ЧПУ снимает рутину, но требует того, кто пишет и отлаживает программу.
Третья — не посчитать загрузку. Станок окупается машинным временем, а не фактом покупки. Если серий мало, дорогая автоматика отбивается годами. Мы советуем сначала собрать реальную статистику по деталям за пару месяцев, а потом выбирать станок под неё.
- Покупать станок «с запасом» мощности, который потом простаивает.
- Не закладывать обучение оператора и подготовку программ.
- Считать окупаемость без реальной загрузки серией.
- Игнорировать связку с литейной линией как источником потока заготовок.
Главное
Переходить с обычного токарного на ЧПУ стоит, когда одинаковых деталей становится десятки и сотни в месяц, геометрия усложняется, а станок занят серией больше половины смены. На штучных и простых деталях ручной станок дешевле и проще. Для литейного цеха решает не престиж, а загрузка собственными отливками.
Посчитайте свою номенклатуру и закажите расчёт комплекта под реальную деталь — подберём токарный и фрезерный станок под вашу серию, без лишней мощности про запас.
Подберём станок под вашу серию деталей
Считаем загрузку, номенклатуру и окупаемость токарного и ЧПУ-оборудования в составе мини-завода литья. Бесплатный расчёт проекта под вашу деталь.
Частые вопросы
Когда переходить с обычного токарного на ЧПУ?
Когда одинаковых деталей становится больше 50–100 в месяц, ужесточаются допуски или усложняется геометрия. При штучных и простых деталях обычный токарный остаётся выгоднее.
Что выгоднее для серии: токарный с ЧПУ или ручной?
Для повторяющихся партий выгоднее ЧПУ: отлаженная программа даёт стабильное качество и скорость. На редких разовых деталях окупаемость ЧПУ ниже, чем у ручного станка.
Нужен ли литейному цеху и токарный, и фрезерный ЧПУ?
Обычно да: токарный обрабатывает тела вращения (валы, втулки, фланцы), фрезерный снимает сложный контур корпусных деталей. Конкретный набор зависит от номенклатуры заказов.
Какой токарный станок берут под отливки до полуметра?
Под заготовки диаметром до 500 мм и длиной 500–3000 мм подходит токарный CK6150 — он закрывает большинство валов, втулок и фланцев литейного цеха.
Можно ли работать только на ЧПУ без обычного станка?
Можно, но не всегда выгодно. На разовых простых деталях ручной станок быстрее в наладке, поэтому многие цеха держат оба типа и распределяют детали по загрузке.
Окупится ли ЧПУ, если серий пока мало?
Если станок занят серией меньше половины смены, дорогой ЧПУ отбивается медленно. Сначала стоит собрать статистику по деталям за пару месяцев и считать под реальную загрузку.