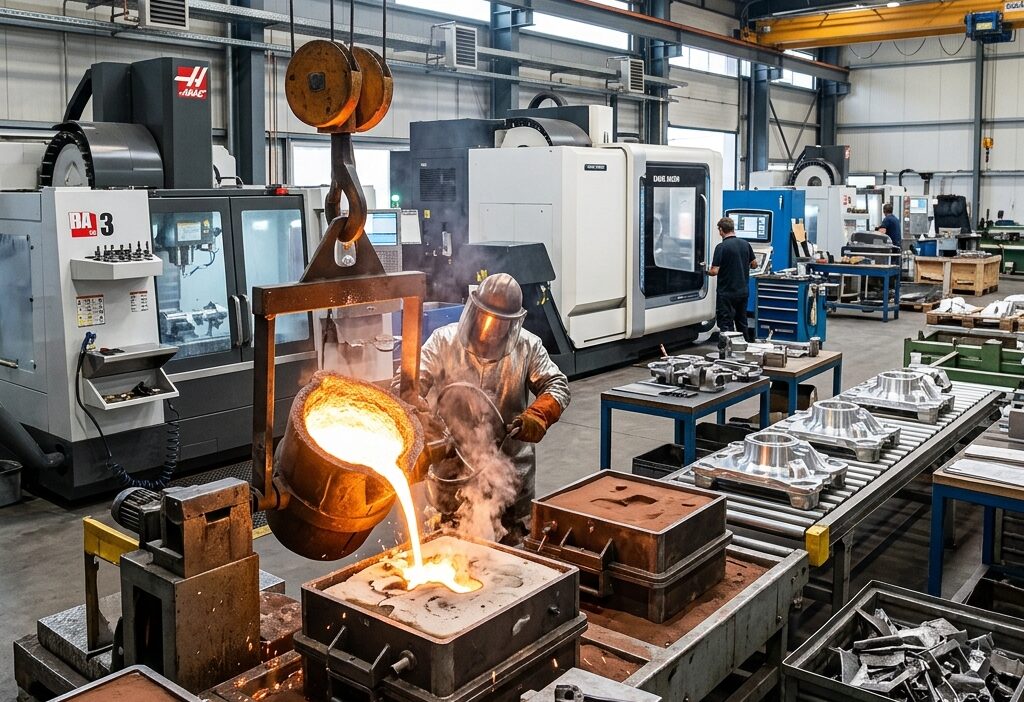
Аббревиатура ЛГМ звучит сложно, а за ней прячется на удивление понятная идея. Если в двух словах: вы делаете точную копию детали из пенопласта, заливаете её металлом, пенопласт исчезает, и на его месте остаётся готовая отливка. Дальше разберём, как это работает шаг за шагом и почему именно эта технология сделала литьё из металлолома прибыльным бизнесом.
ЛГМ расшифровывается как литьё по газифицируемым моделям, в международной практике его называют Lost Foam Casting. Главное, что стоит понять: технология убирает самые дорогие и капризные этапы классического литья, и за счёт этого падает и себестоимость, и порог входа.
Как это работает по шагам
Весь процесс укладывается в несколько простых этапов, и в этом его сила.
- Из пенополистирола вырезают и склеивают точную модель будущей детали.
- Модель окрашивают специальной антипригарной краской и сушат.
- Её засыпают песком в опоке, песок уплотняют на вибростоле.
- Заливают расплавленный металл прямо на пенопласт.
- Пенопласт газифицируется, испаряется от жара, а металл точно занимает его место.
В итоге получается отливка, повторяющая модель до мелочей. Не нужно разъёмных форм, не нужно вынимать модель перед заливкой, как в песчаном литье, и это убирает целый класс ошибок.
Чем ЛГМ отличается от обычного песчаного литья
В традиционном песчаном литье модель вынимают из формы перед заливкой, а сложные полости формируют отдельными песчаными стержнями. Стержни — это лишние операции, лишние дефекты и лишние затраты. В ЛГМ модель остаётся в форме и просто газифицируется, поэтому стержни не нужны вовсе.
Для деталей со сложной внутренней геометрией, например запорной арматуры, отсутствие стержней напрямую снижает себестоимость. Именно поэтому, как отмечает Modern Technologies, арматуру выгодно лить по ЛГМ: меньше операций, меньше брака, чище поверхность отливки.
Почему технология доступна новичку
Классическое литьё требует формовщиков высоких разрядов, которых на рынке мало. ЛГМ устроено проще: базовые операции по резке моделей и формовке осваивает работник со средним техническим образованием при обучении на производстве. Это не значит, что металлургия стала примитивной, но порог входа по кадрам заметно ниже.
Сам мини-завод по этой технологии запускается на скромных ресурсах: помещение от 200 квадратных метров, 100 кВт мощности и три человека в смене. Подробнее о составе оборудования, в разделе литейный бизнес под ключ.
Что можно лить и сколько это стоит
Номенклатура огромная. По данным с сайта Modern Technologies, по технологии ЛГМ делают втулки, фланцы, муфты, гайки, корпуса подшипников, зубья и адаптеры ковшей экскаваторов, запорную арматуру и даже художественное литьё вроде мебельных подстолий.
Экономика и есть главный аргумент. Себестоимость готового изделия держится около 1 доллара за килограмм, а рыночная цена в несколько раз выше, отсюда и маржа от 1 до 6 долларов на килограмме. Для расходных деталей спецтехники, тех же зубьев ковша, рыночная цена начинается от 4,5 доллара за килограмм при себестоимости китайского аналога около 3,5 доллара.
Маржа сильно зависит от типа изделия. Сложные и расходные детали под конкретную технику дают самую высокую наценку, потому что заменить их нечем, а изнашиваются они постоянно. Запорная арматура при себестоимости около 1,5 доллара с механообработкой продаётся по 3,5–4 доллара за килограмм по ценам китайских аналогов. А массовый крепёж и простые втулки приносят меньше на единице, зато берут объёмом.
Откуда берётся выгода из металлолома
Сырьё — это обычный металлолом, который стоит копейки по сравнению с готовой деталью. На тонну литья лом обходится примерно в 200 долларов, краска с пенополистиролом и расходники ещё около 200, электроэнергия 100, зарплата 300, прочие работы и налоги 200 долларов. В сумме выходит тот самый доллар за килограмм, а продаётся изделие в несколько раз дороже.
Добавьте сюда экономию на логистике. По оценке Modern Technologies, локальное производство экономит порядка тысячи долларов на каждой тонне фасонного литья против закупки готовых деталей в Китае. Плюс скорость: местная отливка готова за недели, а не за месяцы ожидания импорта. Вот так металлолом и превращается в маржинальную продукцию.
Какие металлы можно лить
Технология универсальна по сплавам, и это расширяет рынок сбыта. По данным Modern Technologies, по ЛГМ работают с серым и высокопрочным чугуном, с углеродистой и легированной сталью, с алюминием. Выбор сплава определяет и цену изделия, и его назначение.
Для расходников спецтехники, которые работают на удар и истирание, применяют марганцовистую сталь Гадфильда с содержанием марганца до 13 процентов. Высокопрочный чугун с шаровидным графитом идёт на ответственные детали и стоит дороже серого, что повышает рентабельность. Алюминий выбирают там, где важен вес. Возможность лить разные сплавы на одном производстве позволяет гибко переключаться между заказами под спрос. Сегодня это партия чугунных муфт для ЖКХ, завтра стальные зубья для карьерной техники, и оборудование под обе задачи одно и то же. Такая универсальность снижает риск простоя, когда спрос на одну позицию проседает.
Как контролируют качество отливки
Чтобы деталь приняли по ГОСТ, мало её отлить, нужно подтвердить состав и свойства металла. На производстве для этого используют спектрометр, который определяет химический состав расплава, и твердомеры для проверки твёрдости готового изделия. При необходимости применяют методы неразрушающего контроля.
Финальный фильтр перед отгрузкой — отдел технического контроля, который отбраковывает изделия с порами, раковинами и отклонениями геометрии. Именно системный контроль отличает производство, которое держит постоянное качество, от мастерской, у которой партия на партию не приходится.
Сколько времени занимает производство
Скорость — одно из главных преимуществ местного литья, и здесь ЛГМ выигрывает у импорта вчистую. По данным отраслевого издания «Металлургпром», пробную партию по согласованному чертежу делают за 14–30 рабочих дней, а серийное изготовление укладывается в 4–8 недель.
Для сравнения, поставка той же детали через параллельный импорт занимает 8–16 недель, а иногда и больше из-за логистики. Для предприятия, у которого простаивает техника, разница принципиальная: месяц ожидания против целого квартала. Часто именно срок, а не цена, становится решающим аргументом покупателя в пользу локального производителя.
Где технология капризничает
ЛГМ прощает меньше ошибок, чем кажется. Modern Technologies честно пишет, что брак, поры, раковины, несоответствие ГОСТ, чаще всего идёт от нарушения технологии, а не от плохого оборудования.
Самые чувствительные точки — материалы. Пенополистирол нужен правильной плотности, иначе форма выходит неточной. Краска для ЛГМ обязательно на водной основе, спиртовая даёт массовый брак. Песок должен быть сухим и нужной фракции, иначе металл слипается с песком и поверхность идёт в отбраковку. Отдельная история — сушка моделей: пеномодель до покраски и после неё сушат при заданной температуре и влажности, нарушение режима даёт пористость металла.
Поэтому первые партии стоит вести с технологическим сопровождением, когда инженеры контролируют процесс и обучают вашу команду. Это и есть та страховка, которая отделяет рабочее производство от дорогого эксперимента: научиться на чужом опыте дешевле, чем на собственном браке. Когда технология отлажена, дальше она повторяется стабильно от партии к партии.
Главное
ЛГМ — это простая по идее и выгодная по экономике технология: пенопластовая модель газифицируется, металл занимает её место, а отсутствие стержней снижает себестоимость и брак. Из дешёвого лома получается продукция с маржой в несколько раз выше затрат, и порог входа по людям и площади низкий.
Хотите посчитать, какие изделия выгодно лить именно вам? Посмотрите каталог продукции и оставьте заявку на расчёт на сайте Modern Technologies. Перед покупкой оборудования вам изготовят тестовую деталь и посчитают себестоимость.
Запустите производство по технологии ЛГМ
Подберём конфигурацию мини-завода под ваши изделия, обучим персонал и поможем со сбытом. Окупаемость 8–12 месяцев, тестовая деталь до покупки оборудования.
Частые вопросы
Что такое ЛГМ простыми словами?
Это литьё по газифицируемым моделям. Модель детали делают из пенополистирола, заливают металлом, пенопласт испаряется от жара, и металл точно занимает его место. В международной практике технологию называют Lost Foam Casting.
Чем ЛГМ лучше песчаного литья?
В ЛГМ не нужны песчаные стержни и разъёмные формы: модель не вынимают, а газифицируют. Это убирает целый класс дефектов, даёт чистую поверхность отливки и снижает себестоимость, особенно для деталей со сложной геометрией.
Какие детали делают по технологии ЛГМ?
Втулки, фланцы, муфты, гайки, корпуса подшипников, зубья и адаптеры ковшей экскаваторов, запорную арматуру и художественное литьё. Номенклатура практически не ограничена геометрией.
Сколько стоит произвести килограмм литья?
По расчёту Modern Technologies, около 1 доллара за килограмм с учётом лома, расходников, энергии и зарплаты. При рыночной цене изделий в несколько раз выше маржа составляет от 1 до 6 долларов.
Нужны ли редкие специалисты для ЛГМ?
Базовые операции осваивает работник со средним техническим образованием при обучении на производстве. Полный штат металлургов на старте не нужен, технологию помогает наладить поставщик оборудования.