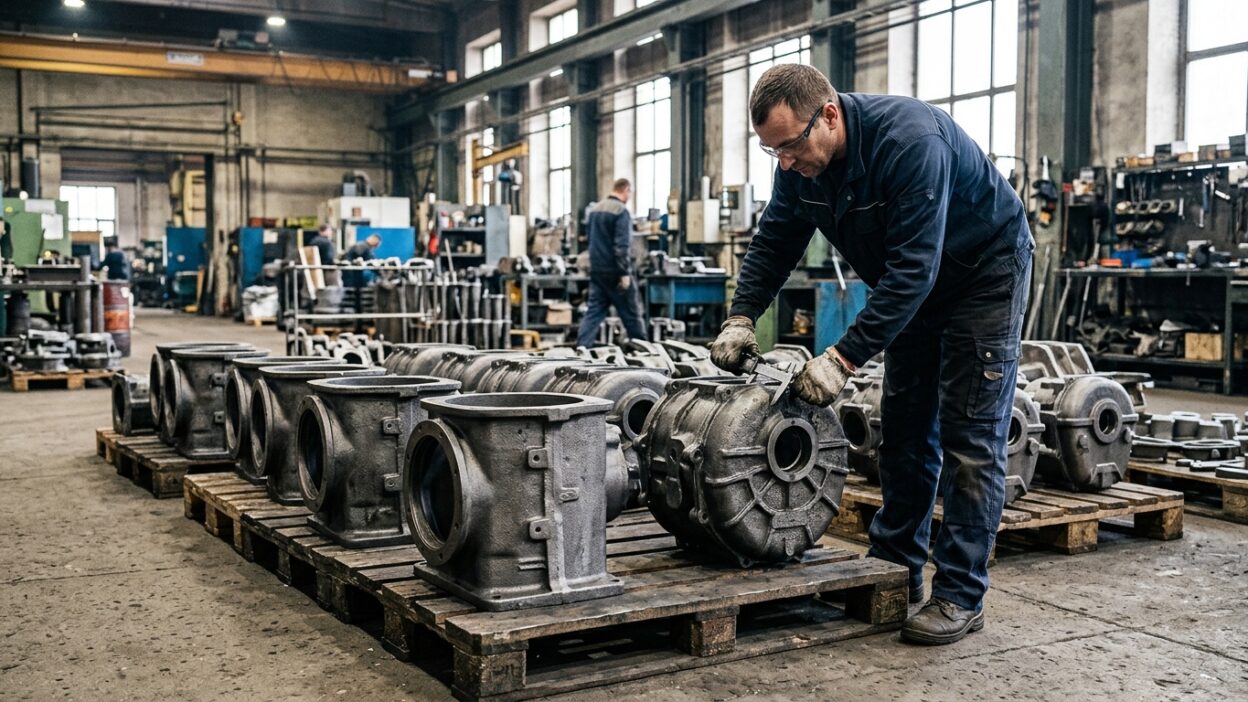
Корпус редуктора сельхозтехники — это литая коробчатая деталь, внутри которой размещены валы и шестерни, а её задача держать геометрию узла под нагрузкой. Если коротко: это ответственная корпусная деталь с устойчивым спросом на импортозамещении, которую выгодно лить на мини-заводе. Мы в Modern Technologies поставляем оборудование под такие изделия и видим здесь понятную нишу.
Тракторов, комбайнов, сеялок и прочей сельхозтехники в стране очень много, а их узлы изнашиваются и ломаются, особенно в сезон. Корпуса редукторов и связанные с ними детали нужны и на ремонт, и на производство новой техники, а импорт по многим позициям стал дефицитным. Ниже разберём, из чего льют такие корпуса, какая технология подходит и почему эта ниша сезонно устойчива.
Почему корпуса редукторов востребованы
Редуктор передаёт и преобразует крутящий момент, а его корпус несёт всю начинку: валы, подшипники, шестерни. От жёсткости и точности корпуса зависит, правильно ли работает весь узел. При поломках и износе корпуса меняют, а на сборке новой техники они нужны постоянно, поэтому спрос на них ровный.
Сельхозтехника работает в тяжёлых условиях: пыль, вибрация, переменные нагрузки, сезонные пиковые режимы. Всё это изнашивает узлы, и потребность в запчастях к трансмиссии и приводам держится год за годом. Это не разовый, а повторяющийся спрос, на который производитель может опереться.
Добавьте сюда дефицит импорта. После ухода ряда зарубежных поставщиков ходовые корпусные детали стали дороже и дольше в поставке, а простой техники в сезон недопустим. Местный производитель, который держит наличие и адекватный срок, закрывает эту боль и выигрывает у дальнего импорта.
Из какого чугуна отливают корпуса редукторов?
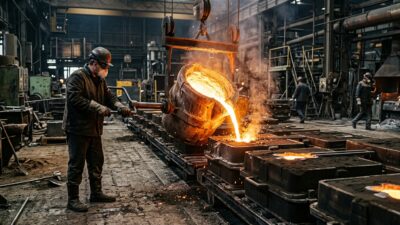
Корпусные детали обычно льют из серого или высокопрочного чугуна. Серый чугун хорошо заполняет форму, гасит вибрации и недорог, а высокопрочный берут там, где нужна повышенная прочность. Для большинства корпусов редукторов сельхозтехники чугун это оптимальный по цене и свойствам материал.
Марку подбирают под нагрузку и конструкцию конкретного корпуса, а состав контролируют спектрометром на этапе плавки. Корпус должен держать геометрию и не давать усадочных дефектов в стенках, поэтому и состав, и режим литья важны, а работа на глаз тут не проходит.
Сырьём служит подготовленный металлолом, что удерживает себестоимость. Технология превращает вторичный металл в ответственную корпусную деталь с понятной ценой. Именно эта экономика делает нишу привлекательной для предпринимателя, который заходит в производство запчастей.
Какая технология литья подходит для корпусов?
Корпус редуктора это деталь сложной формы с полостями, рёбрами и посадочными местами, поэтому важна точная геометрия без внутренних дефектов. Хорошо работает литьё по газифицируемым моделям (ЛГМ): оно переносит сложную форму в металл без громоздкой разъёмной оснастки и удобно для средних партий.
На крупных сериях однотипных корпусов подключают вакуумно-плёночную формовку (ВПФ): она быстрее в потоке и экономна по формовочным материалам за счёт многоразового песка. Выбор зависит от того, сколько разных корпусов и в каких объёмах вы делаете, а нередко завод совмещает обе технологии.
После литья корпус проходит очистку, контроль и механическую обработку посадочных поверхностей под валы, подшипники и крепёж. Точность обработки критична, ведь от неё зависит правильная сборка узла, поэтому литейную линию часто дополняют фрезерным ЧПУ, замыкая цикл от лома до готовой детали.
- ЛГМ — сложная геометрия с полостями и рёбрами при средних партиях.
- ВПФ — крупные серии однотипных корпусов, скорость и экономия песка.
- Финиш на ЧПУ — обработка посадочных мест под валы и подшипники.
- Спектральный контроль состава — защита от усадочных дефектов в стенках.
Почему это сезонно устойчивая ниша
Сельхозсегмент известен сезонностью, но у запчастей она играет в плюс. Пик ремонтов и подготовки техники приходится на межсезонье и предпосевную пору, когда хозяйства приводят машины в порядок. Это даёт производителю понятные волны спроса, к которым можно готовиться заранее, а не гадать.
При этом спрос не исчезает и вне пика: техника ломается в поле, идут плановые ремонты, собирается новая продукция. Грамотный производитель распределяет загрузку, работая на склад в спокойные месяцы и закрывая заказы в горячие. Так сезонность превращается из проблемы в предсказуемый ритм.
Экономика тоже располагает. Корпус весит ощутимо и идёт партиями, а маржа литья запчастей держится в коридоре от 1 до 6 долларов на килограмм готовой детали. Плюс глубина передела: обработанный корпус стоит дороже черновой отливки. Ассортимент таких изделий мы показываем в разделе про запчасти из чугуна и стали.
Что нужно для запуска производства корпусов
Разумный минимум для старта под ключ такой: помещение от 200 квадратных метров, подведённые 100 киловатт мощности и три обученных человека на смену. Обучение операторов входит в поставку мини-завода, поэтому искать редких готовых специалистов не обязательно.
Обязательны плавильная печь, литейная линия под выбранную технологию, спектральный контроль состава и финишная обработка на ЧПУ. Собрать это разрозненными узлами у разных продавцов рискованно, поэтому комплект и сопровождение удобнее взять как литейный бизнес под ключ, чтобы линия была согласована и шла с гарантией.
По вложениям стартовая инвестиция в мини-завод начинается примерно от 98 500 долларов за минимальный комплект, а к этой сумме важно заложить оборотные средства на первые месяцы. Разумный ориентир окупаемости при адекватной загрузке это 8–12 месяцев. Корпуса редукторов удобны тем, что хорошо ложатся в связку с другими деталями сельхозтехники, поэтому одна линия постепенно закрывает целое семейство ходовых позиций.
Чего избегать и кто покупает
Главная ошибка это недооценка сложности корпусной детали. Тонкие стенки и полости склонны к усадочным дефектам, поэтому экономия на составе и контроле быстро оборачивается браком. Начинать разумно с пары ходовых корпусов под технику своего региона, а не хвататься за всю номенклатуру сразу.
Покупатели здесь понятные: хозяйства и агропредприятия, ремонтные мастерские, дилеры сельхоззапчастей и производители техники. Всем им важны наличие, цена и предсказуемое качество, а не громкое имя. Выходить на них проще через конкретную дефицитную позицию, которую вы закрываете быстрее импорта.
Отдельно стоит держать в голове поиск клиентов с первого дня. Завод сам по себе денег не приносит, их приносят заказы, поэтому пул покупателей набирают параллельно с запуском, а не после. Пустая линия съедает аренду и зарплаты вхолостую, тогда как один налаженный контакт с крупным хозяйством или сервисом способен загрузить производство надолго и обеспечить повторные заказы.
- Не запускайтесь без спектрального контроля состава чугуна.
- Не игнорируйте риск усадочных дефектов в тонких стенках корпуса.
- Не беритесь сразу за всю номенклатуру, отладьте пару ходовых корпусов.
- Не откладывайте поиск клиентов — заказы ищут с первого дня.
Главное
Если коротко: корпуса редукторов сельхозтехники это ответственная корпусная деталь с устойчивым спросом на ремонт и сборку. Льют их из серого или высокопрочного чугуна по технологии ЛГМ или ВПФ, контролируя состав и обрабатывая посадочные места на ЧПУ. Сезонность сельхозсегмента даёт понятные волны спроса, а маржа держится в коридоре 1–6 долларов на килограмм.
Хотите понять, окупится ли литьё корпусов под вашу технику и регион? Оставьте заявку на расчёт мини-завода, и мы посчитаем комплект и экономику под конкретную номенклатуру.
Думаете о литье запчастей для сельхозтехники?
Подберём мини-завод под литьё корпусов редукторов и других деталей из чугуна: печь, литейная линия, спектральный контроль, ЧПУ для финиша, обучение и гарантия 1 год. Посчитаем экономику под вашу номенклатуру и регион.
Частые вопросы
Из какого чугуна отливают корпуса редукторов?
Обычно из серого или высокопрочного чугуна. Серый хорошо заполняет форму, гасит вибрации и недорог, высокопрочный берут для повышенной прочности. Для большинства корпусов сельхозтехники чугун оптимален по цене и свойствам.
Почему корпуса редукторов востребованы?
Корпус несёт валы, подшипники и шестерни, при износе его меняют, а на сборке новой техники он нужен постоянно. Сельхозтехника работает в тяжёлых условиях, поэтому спрос ровный, плюс дефицит импорта по ряду позиций.
Какая технология литья подходит для корпусов?
ЛГМ хорошо переносит сложную форму с полостями и рёбрами при средних партиях, ВПФ выигрывает на крупных сериях. После литья обязательна обработка посадочных мест под валы и подшипники на фрезерном ЧПУ.
Почему это сезонно устойчивая ниша?
Пик ремонтов приходится на межсезонье, что даёт понятные волны спроса, к которым готовятся заранее. Вне пика спрос тоже есть: поломки в поле, плановые ремонты, сборка новой техники. Сезонность превращается в предсказуемый ритм.
Что нужно для запуска?
Помещение от 200 квадратных метров, 100 киловатт мощности и три обученных человека. Плюс печь, литейная линия, спектральный контроль и финиш на ЧПУ. Обучение операторов входит в поставку мини-завода.
Кто покупает литые корпуса редукторов?
Хозяйства и агропредприятия, ремонтные мастерские, дилеры сельхоззапчастей и производители техники. Им важны наличие, цена и предсказуемое качество. Проще выходить через конкретную дефицитную позицию.