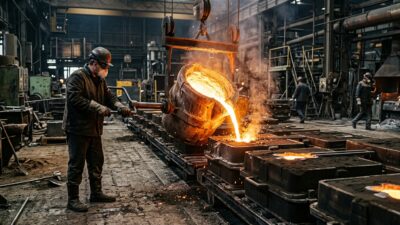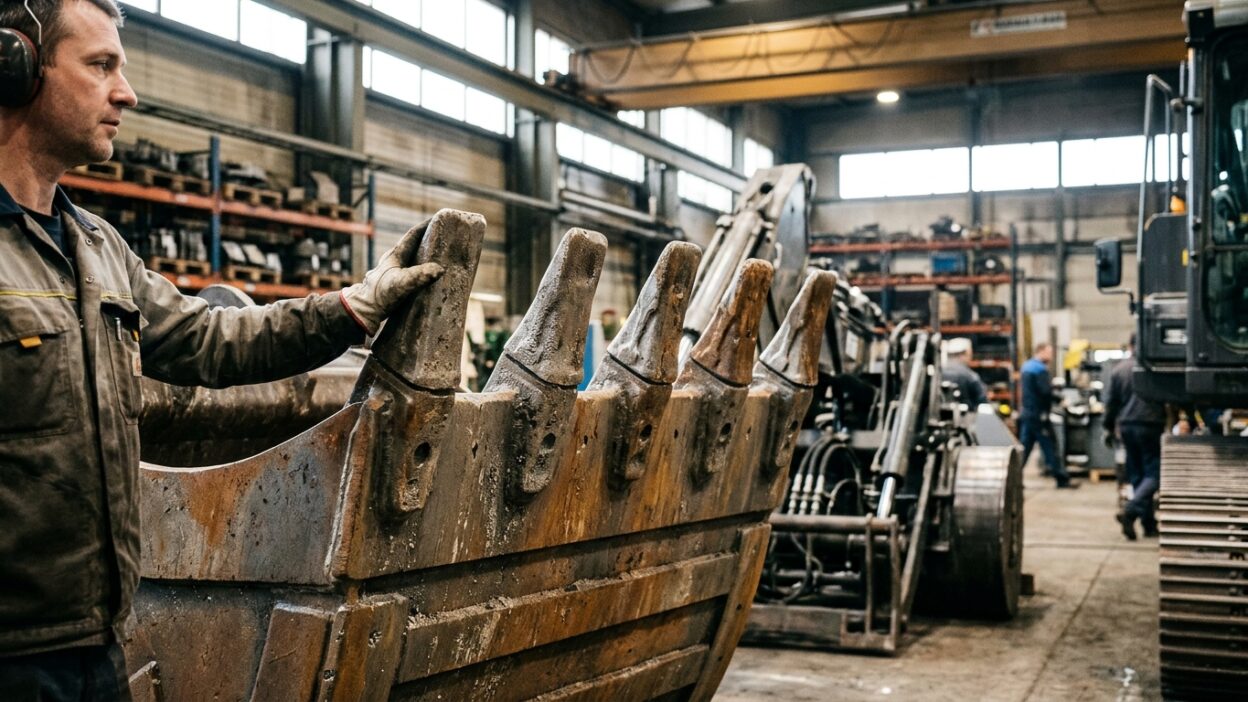
Зубья ковша экскаватора — это сменные литые наконечники на режущей кромке ковша, которые первыми грызут грунт и потому изнашиваются быстрее всего. Если коротко: это вечный расходник, который спецтехника расходует постоянно, а значит спрос на него не иссякает. Мы в Modern Technologies поставляем мини-заводы под литьё таких деталей и считаем эту нишу одной из самых понятных для старта.
Экскаваторов, погрузчиков и бульдозеров в стране десятки тысяч, и у каждого зубья стачиваются и ломаются, требуя замены по несколько раз в год. Импорт после ухода части брендов подорожал и стал дефицитным, а грунт копать надо. Ниже разберём, из чего льют зубья, какая технология подходит, почему это выгодная ниша и что нужно, чтобы её занять.
Почему зубья ковша это вечный расходник
Зуб ковша работает в самых жёстких условиях: он врезается в грунт, камни и мёрзлую землю, принимая на себя основной абразивный износ. Ковш служит годами, а зубья на нём меняют регулярно, потому что они стачиваются, тупятся и обламываются. Это заложено в конструкцию: дешевле менять наконечник, чем весь ковш.
Именно из-за постоянного износа зубья и адаптеры под них это классический расходник спецтехники. Один парк техники за год съедает сотни таких деталей, а по стране счёт идёт на огромные объёмы. Спрос здесь не разовый, а повторяющийся, и это ровно та ситуация, в которой производитель получает постоянные заказы.
Для литейного бизнеса такой характер спроса это подарок. Клиент, купивший партию зубьев, вернётся снова через месяцы, когда они износятся. Повторные заказы кормят завод стабильнее, чем разовые крупные сделки, и позволяют планировать загрузку линии наперёд.
Из какой стали отливают зубья ковша?
Классика для зубьев это высокомарганцевая сталь, известная как сталь Гадфильда. Её особенность в том, что под ударной нагрузкой поверхность детали наклёпывается и становится твёрже, оставаясь вязкой внутри. Проще говоря, чем сильнее зуб бьёт по грунту, тем крепче становится его рабочая кромка.
Такое сочетание твёрдости снаружи и вязкости внутри идеально для ударно-абразивной работы: зуб не раскалывается от ударов и медленно истирается. Обычная углеродистая сталь на его месте либо треснула бы, либо сточилась куда быстрее. Поэтому марганцевая сталь и стала отраслевым стандартом для этой детали.
Химию и марку под конкретную технику подбирают на этапе шихтовки, а контролировать состав нужно спектрометром, а не на глаз. От точности состава напрямую зависит, сколько зуб проходит в поле, поэтому лаборатория на мини-заводе это не роскошь, а условие качества.
Какая технология литья подходит для зубьев?
Для зубьев ковша хорошо работает литьё по газифицируемым моделям (ЛГМ): технология даёт точную геометрию и чистую поверхность без сложной разъёмной оснастки. Модель из пенополистирола повторяет форму зуба, а металл заливается прямо по ней, что удобно для деталей с непростой формой и посадочным гнездом.
На больших сериях простых по форме зубьев подключают и вакуумно-плёночную формовку (ВПФ): она быстрее в потоке и экономна по формовочным материалам за счёт многоразового песка. Выбор между технологиями зависит от вашей номенклатуры и объёмов, а нередко завод совмещает обе под разные позиции.
После заливки зуб проходит выбивку, очистку и обязательную термообработку, которая и придаёт марганцевой стали её рабочие свойства. Без правильной термообработки даже верный состав не даст нужной стойкости, поэтому это ключевой этап, а не формальность.
- ЛГМ — точная геометрия и посадочное гнездо при малых и средних партиях.
- ВПФ — крупные серии простых зубьев, скорость и многоразовый песок.
- Термообработка — обязательный этап, задающий стойкость марганцевой стали.
- Спектральный контроль состава — условие стабильного качества.
Почему литьё зубьев это выгодная ниша
Первое это постоянный повторный спрос. Расходник не покупают один раз, его берут снова и снова, поэтому производитель зубьев быстро обрастает пулом постоянных клиентов. Это устойчивая база заказов, на которой держится загрузка завода в любой сезон.
Второе это дефицит и импортозамещение. После ухода ряда зарубежных поставщиков ходовые позиции стали ждать месяцами и дороже, а техника простаивать не может. Местный производитель с адекватным сроком поставки закрывает эту боль и выигрывает у дальнего импорта на скорости и цене.
Третье это разумная экономика. Маржа литья запчастей держится в коридоре от 1 до 6 долларов на килограмм готовой детали, а зуб весит ощутимо и идёт партиями. При этом сырьём служит подготовленный металлолом, что удерживает себестоимость. Ассортимент таких изделий мы показываем в разделе про запчасти из чугуна и стали.
Что нужно для запуска производства зубьев
Разумный минимум для старта под ключ такой: помещение от 200 квадратных метров, подведённые 100 киловатт мощности и три обученных человека на смену. Этого хватает, чтобы поставить плавильную печь и одну литейную линию, а обучение операторов входит в поставку мини-завода.
Обязательны печь под сталь, участок термообработки и спектральный контроль состава: без термообработки и контроля марганцевая сталь не раскроет свои свойства. Дальше добавляют финишную обработку посадочных мест, чтобы зуб точно вставал на адаптер техники заказчика.
Собрать всё это разрозненными узлами у разных продавцов рискованно, поэтому комплект и сопровождение удобнее взять как литейный бизнес под ключ. Так вы получаете согласованную линию, обучение и гарантию, а не набор оборудования, который ещё предстоит подружить между собой.
Чего избегать при запуске
Главная ошибка это экономия на составе и термообработке. Зуб из неверной стали или без правильной термички стачивается и ломается быстро, клиент это замечает сразу, а одна рекламация в узком отраслевом кругу бьёт по репутации сильно. Качество здесь продаёт лучше любой рекламы.
- Не запускайтесь без спектрального контроля состава стали.
- Не пропускайте и не упрощайте термообработку — она задаёт стойкость.
- Не беритесь сразу за всю номенклатуру, отладьте пару ходовых типоразмеров.
- Не игнорируйте точность посадочного места — зуб должен встать на адаптер.
Кто покупает зубья и как выйти на заказы
Основные покупатели это парки спецтехники, карьеры, дорожные и строительные компании, сервисы по ремонту и дилеры запчастей. Всем им зубья нужны постоянно и предсказуемо, поэтому они охотно работают с местным производителем, который держит наличие и цену, а не ждать поставку из-за границы.
Выходить на них проще всего через конкретную боль: показать, что вы закрываете дефицитный типоразмер быстро и по вменяемой цене. Дальше работают повторные заказы и сарафан по отрасли. С чего начать сам старт производства, мы подробнее описываем на странице Modern Technologies. Один налаженный контакт с крупным парком техники способен загрузить линию надолго, поэтому первого клиента ищут прицельно, а не веером.
Главное
Если коротко: зубья ковша экскаватора это вечный расходник спецтехники с постоянным повторным спросом. Льют их из высокомарганцевой стали Гадфильда, которая упрочняется под ударом, по технологии ЛГМ или ВПФ с обязательной термообработкой и спектральным контролем. Маржа держится в коридоре 1–6 долларов на килограмм, а для старта хватает 200 квадратных метров, 100 киловатт и трёх человек.
Хотите понять, окупится ли литьё зубьев под вашу технику и регион? Оставьте заявку на расчёт мини-завода, и мы посчитаем комплект и экономику под конкретную номенклатуру.
Думаете о литье запчастей для спецтехники?
Подберём мини-завод под литьё зубьев ковша и других деталей из стали: печь, термообработка, спектральный контроль, обучение операторов и гарантия 1 год. Посчитаем экономику под вашу номенклатуру и регион.
Частые вопросы
Из какой стали льют зубья ковша экскаватора?
Из высокомарганцевой стали Гадфильда. Под ударной нагрузкой её поверхность наклёпывается и твердеет, оставаясь вязкой внутри. Поэтому зуб не раскалывается от ударов и медленно истирается — это отраслевой стандарт для такой детали.
Почему зубья ковша нужно менять так часто?
Они первыми грызут грунт и камни, принимая основной абразивный износ. Ковш служит годами, а зубья стачиваются и обламываются, поэтому их регулярно меняют. Дешевле заменить наконечник, чем весь ковш.
Какая технология литья подходит для зубьев?
ЛГМ даёт точную геометрию и посадочное гнездо при малых и средних партиях. ВПФ выигрывает на крупных сериях простых зубьев. После заливки обязательна термообработка, которая задаёт стойкость марганцевой стали.
Почему это выгодная ниша?
Постоянный повторный спрос на расходник, дефицит после ухода части импорта и разумная экономика: маржа держится в коридоре 1–6 долларов на килограмм, а сырьём служит подготовленный металлолом. Клиенты возвращаются снова и снова.
Что нужно для запуска?
Помещение от 200 квадратных метров, 100 киловатт мощности и три обученных человека на смену. Плюс печь под сталь, участок термообработки, спектральный контроль и финишная обработка посадочных мест под адаптер техники.
Кто покупает литые зубья?
Парки спецтехники, карьеры, дорожные и строительные компании, ремонтные сервисы и дилеры запчастей. Им зубья нужны постоянно и предсказуемо, поэтому они охотно работают с местным производителем, который держит наличие и цену.