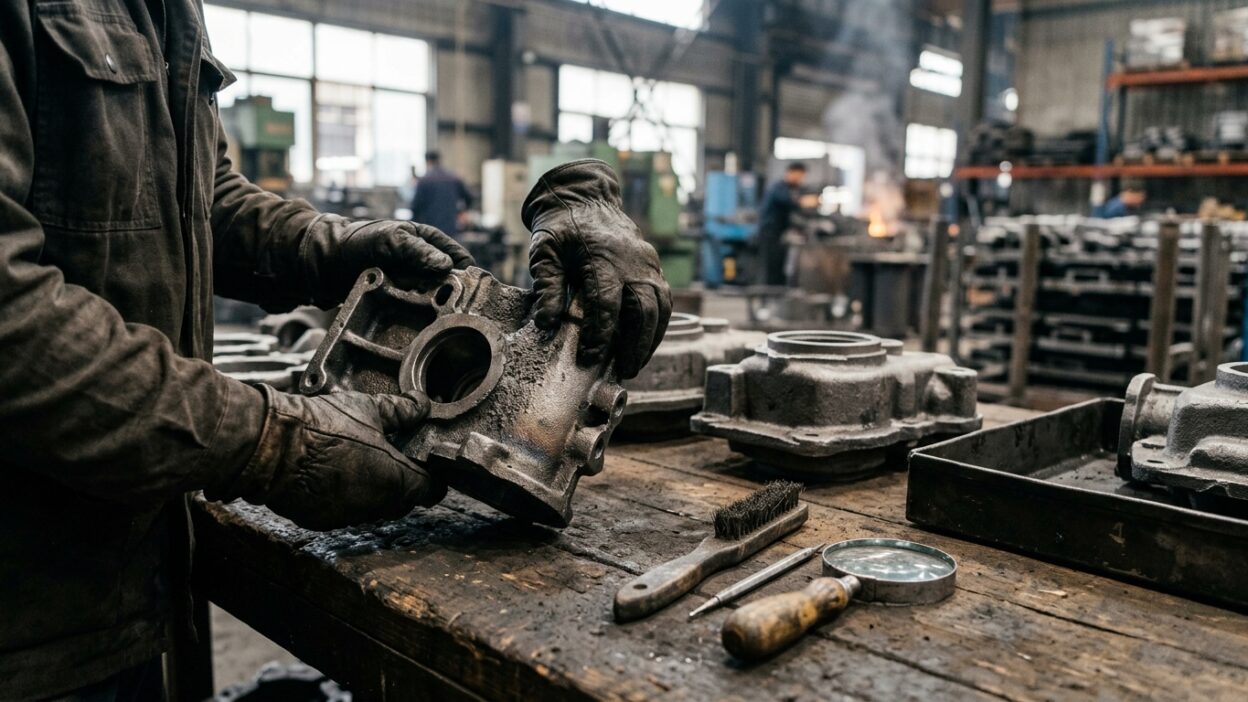
Дефекты литья по ЛГМ — это отклонения в отливке, от газовых раковин до незаполнения формы, которые возникают при нарушении технологии. Чаще всего на старте брак идёт не от самой технологии, а от ошибок в моделях, режимах и культуре процесса. По нашему опыту в поставке мини-заводов литья большинство дефектов на старте предсказуемы и устранимы при грамотной наладке. Разберём, откуда берутся дефекты литья по газифицируемым моделям, какие из них встречаются чаще и что помогает их избежать, чтобы быстрее выйти на стабильное качество.
Сразу обозначим: статья даёт общие ориентиры по причинам брака, а точная диагностика зависит от конкретной отливки, металла и оборудования. Поэтому разбор дефектов всегда привязывают к вашей ситуации, а не к универсальной таблице.
А вы готовы к тому, что первые отливки редко выходят идеальными? Этот материал поможет понять логику дефектов в ЛГМ и подойти к запуску так, чтобы брака на старте было меньше. Большинство стартовых дефектов известны заранее, а значит, их реально обойти при грамотной наладке.
Почему на старте появляется брак
Брак на старте это нормальный этап, через который проходит почти любое новое производство. Причина обычно не в технологии, а в том, что процесс ещё не отлажен: режимы не подобраны, люди только осваивают оборудование, культура работы нарабатывается. ЛГМ требовательно к аккуратности на каждом этапе, поэтому первые отливки редко выходят идеальными без наладки.
Хорошая новость в том, что большинство стартовых дефектов предсказуемы и устранимы. Их причины известны, а значит, их можно обходить заранее. Поэтому грамотная наладка и обучение резко сокращают долю брака на старте. Завод выходит на стабильное качество быстрее, когда рядом есть тот, кто уже проходил этот путь и знает, где обычно спотыкаются новички.
Дефекты от модели
Поскольку в ЛГМ металл повторяет пенополистироловую модель, многие дефекты родом именно с неё. Неточная геометрия, небрежная поверхность, неподходящая плотность пенополистирола, плохо собранный куст или литниковая система всё это переходит в металл. Модель кажется мелочью, и её роль недооценивают, а потом получают брак, причина которого закладывалась ещё до плавки.
Поэтому борьба с дефектами часто начинается с участка моделей. Качественная модель нужной плотности с гладкой поверхностью это половина успеха. Хорошее оборудование для производства моделей даёт чистую финишную поверхность, а аккуратная сборка куста и литников помогает металлу ровно заполнить форму. Поэтому контроль качества моделей это первый рубеж в борьбе с браком отливок.
Газовые дефекты
Газовые дефекты это раковины и пористость, которые возникают, когда газы не успевают уйти из формы и остаются в металле. В ЛГМ источник газов особый: при заливке пенополистироловая модель газифицируется, и продукты её испарения нужно вовремя отвести. Если отвод газов организован плохо или плотность модели неподходящая, часть газов запирается в отливке, образуя дефекты.
Поэтому борьба с газовыми дефектами идёт сразу по нескольким направлениям: правильная плотность пенополистирола, продуманная литниковая система, хорошая вентиляция и отвод газов на участке. Это и часть технологии, и часть безопасности, ведь газы при газификации нужно отводить в любом случае. Поэтому вентиляцию и режимы заливки отлаживают так, чтобы газам было куда уйти, а не запираться в металле и портить отливку.
Дефекты заполнения формы
Незаполнение или неполное заполнение формы это когда металл не доходит до всех частей отливки. Причины бывают разными: неудачная литниковая система, недостаточная температура металла, ошибки в режиме заливки, особенности геометрии детали. В результате отливка получается неполной или с недоливами, и её приходится отбраковывать.
Поэтому литниковую систему и режимы заливки отлаживают так, чтобы металл равномерно и полностью заполнял форму. Здесь важны и температура металла, и скорость заливки, и продуманность литников. Это часть технологии, которую осваивают при наладке. Поэтому грамотно выстроенный процесс заливки и правильная литниковая система напрямую снижают долю дефектов заполнения на старте производства. Тонкие и сложные участки детали требуют особого внимания, ведь именно туда металл доходит в последнюю очередь.
Усадочные дефекты
Отдельная группа это усадочные дефекты: раковины и рыхлота, которые появляются из-за того, что металл при затвердевании уменьшается в объёме. Если подвод металла организован неудачно, в массивных узлах детали при остывании образуются пустоты. Это не вина технологии как таковой, а вопрос грамотного проектирования литниково-питающей системы под конкретную отливку.
Поэтому при отладке смотрят, как деталь затвердевает, и где нужны прибыли, питающие массивные узлы металлом по мере усадки. Для разных деталей решения разные, и универсального рецепта тут нет. Это снова про культуру процесса и опыт: тот, кто уже сталкивался с усадкой на похожих деталях, быстрее находит решение. Поэтому сопровождение при запуске помогает обойти и эту категорию дефектов, экономя пробные плавки.
Роль культуры процесса
Многие дефекты ЛГМ это следствие не одной грубой ошибки, а накопленных мелких небрежностей. ЛГМ прощает меньше, чем кажется: на каждом этапе важна аккуратность, от изготовления модели до заливки металла. Поэтому культура процесса, дисциплина и внимание к деталям влияют на качество не меньше, чем само оборудование. Небрежность на любом шаге аукнется в отливке.
Отсюда вывод: бороться с браком нужно системно, а не латать отдельные дефекты. Налаженный процесс, обученные люди и дисциплина дают стабильное качество, тогда как разовые исправления без наведения порядка помогают слабо. Поэтому при запуске вкладываются именно в культуру производства и обучение, а не только в железо. Это и есть основа устойчиво низкого брака.
Как обучение и наладка снижают брак
Самый надёжный способ уменьшить брак на старте это грамотная пусконаладка и обучение людей. Специалист поставщика помогает подобрать режимы, выстроить процесс, поймать и устранить типичные дефекты до того, как они станут системой. Оборудование рассчитано на работу силами 3 операторов без литейного образования, но этих операторов нужно обучить технологии.
Поэтому хорошая поставка под ключ включает шеф-монтаж, пусконаладку и обучение, а не только доставку станков. Команда поставке мини-заводов литья сопровождает запуск и помогает вывести участок на стабильный выпуск годной продукции. Грамотно подобрать комплект оборудования под ваши детали и металлы это тоже часть профилактики брака: согласованная линия работает ровнее, чем набор разрозненного оборудования.
Чего лучше не делать на старте
Несколько решений заметно увеличивают долю брака. Их стоит избегать.
- Недооценивать качество моделей и плотность пенополистирола.
- Запускать линию без пусконаладки и обучения людей.
- Игнорировать вентиляцию и отвод газов при газификации.
- Спешить с выпуском вместо отладки режимов заливки.
- Латать отдельные дефекты, не наводя порядок в процессе.
Как выйти на стабильное качество
Подведём логику борьбы с браком. Дефекты ЛГМ предсказуемы и идут от моделей, режимов заливки, газов и культуры процесса. Поэтому качество закладывают системно: хорошие модели, отлаженная литниковая система, правильные режимы, вентиляция, дисциплина и обученные люди. Разовые исправления без наведения порядка помогают слабо, а налаженный процесс даёт устойчивый результат.
Поэтому самый короткий путь к низкому браку это грамотный запуск с наладкой и обучением, а не борьба с дефектами вслепую после покупки станков. Опора на поставщика, который уже проходил этот путь, экономит недели и материалы. Так участок быстрее выходит на стабильный выпуск годных отливок, а брак из постоянной головной боли превращается в управляемую величину.
Главное
Дефекты ЛГМ предсказуемы и идут от моделей, режимов заливки, газов и культуры процесса. Качество закладывают системно: хорошие модели, отлаженная литниковая система, правильные режимы, вентиляция, дисциплина и обученные люди.
Самый короткий путь к низкому браку это грамотный запуск с наладкой и обучением, а не борьба с дефектами вслепую. Начните производство с шеф-монтажа, пусконаладки и обучения людей и обратитесь к поставщику, который уже проходил этот путь, это экономит недели и материалы.
Поможем выйти на стабильное качество
Modern Technolog поставляет мини-заводы ЛГМ под ключ с обучением и наладкой. Поможем снизить брак на старте и выйти на стабильный выпуск годных отливок.
Частые вопросы
Откуда берутся дефекты при литье по ЛГМ?
Чаще не от самой технологии, а от неотлаженного процесса: ошибок в моделях, режимах заливки, вентиляции и культуре работы. ЛГМ требовательно к аккуратности на каждом этапе, поэтому первые отливки требуют наладки.
Какие дефекты связаны с моделью?
Неточная геометрия, небрежная поверхность, неподходящая плотность пенополистирола, плохо собранный куст и литники. Всё это переходит в металл, поэтому борьба с браком часто начинается с участка моделей.
Что такое газовые дефекты в ЛГМ?
Это раковины и пористость от газов, в том числе продуктов газификации пенополистирола. Их снижают правильным отводом газов, вентиляцией, подходящей плотностью модели и отлаженными режимами заливки.
Почему форма заполняется не полностью?
Из-за неудачной литниковой системы, недостаточной температуры металла, ошибок режима заливки или сложной геометрии. Литники и режимы отлаживают так, чтобы металл равномерно и полностью заполнял форму.
Можно ли избежать брака на старте?
Полностью убрать брак сразу сложно, но его долю резко снижают наладкой и обучением. Большинство стартовых дефектов предсказуемы и устранимы, если процесс выстраивают системно, а не латают точечно.
Как быстрее выйти на стабильное качество?
Через грамотный запуск с шеф-монтажом, пусконаладкой и обучением людей. Специалист помогает подобрать режимы и устранить типичные дефекты до того, как они станут системой, что экономит недели и материалы.