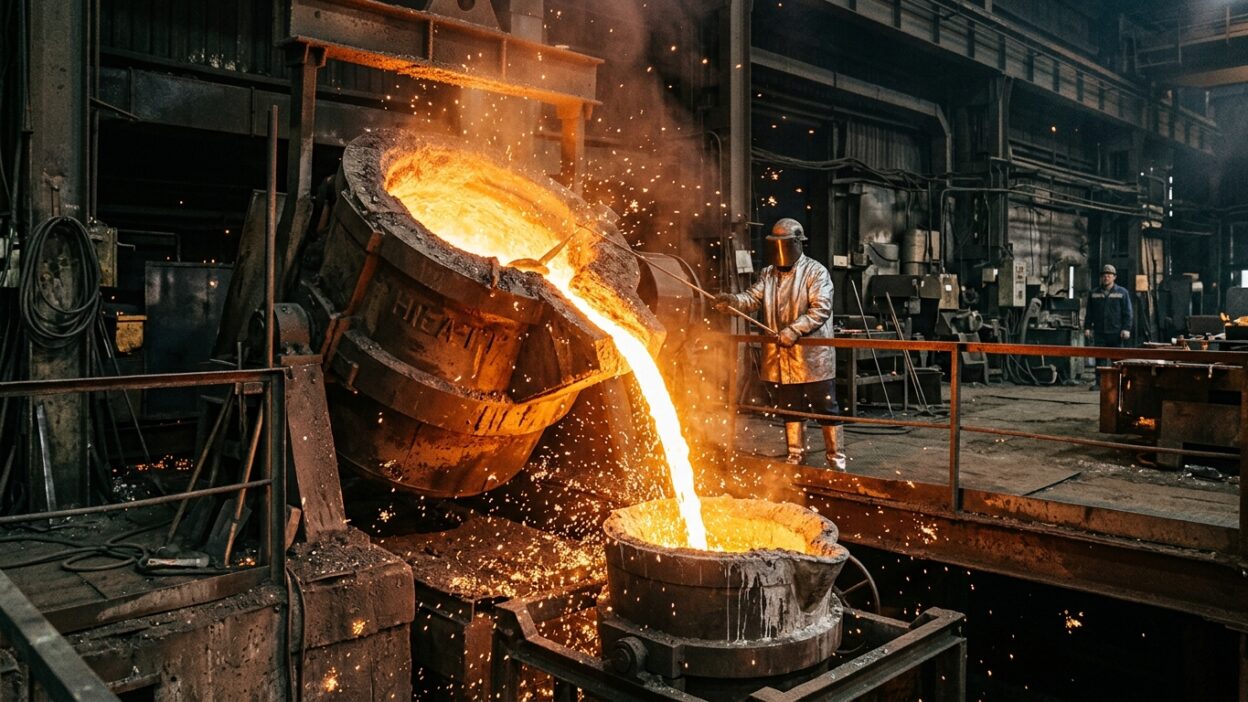
Печь для плавки металла — это сердце литейного производства, узел, в котором металл доводят до жидкого состояния перед заливкой в форму. От выбора печи зависит, какие металлы вы сможете лить и с какой производительностью. По нашему опыту в поставке мини-заводов литья плавильный узел подбирают не отдельно, а под металлы и детали, которые планирует выпускать клиент. Разберём, какими бывают печи для плавки, чем отличаются основные типы и как выбрать плавильное оборудование для мини-завода литья под свои задачи.
Сразу обозначим: универсально лучшей печи нет, у каждого типа своя ниша. Что подойдёт именно вам, зависит от металлов, объёмов и условий, поэтому конкретику уточняют под проект, а не берут наугад.
А вы уже знаете, какие металлы и в каком объёме будете лить? Этот материал поможет разобраться в типах печей и задать правильные вопросы при подборе плавильного узла для мини-завода. Можно обсудить запуск под ключ и подобрать печь под конкретные металлы заранее, ещё на этапе планирования линии.
Почему печь подбирают под металл
Главный принцип: печь выбирают под металлы, которые вы планируете лить. Разные металлы плавятся при разных температурах, и плавильный узел должен закрывать нужный диапазон. Алюминий плавится около 660 °C, чугун примерно при 1150–1200 °C, сталь выше 1450 °C. Печь для алюминия и печь для стали это разные требования по мощности и температуре.
Поэтому выбор печи начинается не с самой печи, а с вопроса, что вы будете плавить. Если линия рассчитана на один диапазон, а вы захотите лить более тугоплавкий металл, возникнут сложности. Поэтому круг металлов очерчивают заранее и под него подбирают плавку. Это бережёт от ситуации, когда оборудование куплено, а нужную деталь на нём не отлить.
Индукционные печи
Индукционные печи нагревают металл вихревыми токами, наводимыми переменным магнитным полем. Это распространённое решение для литейных производств: они дают хороший контроль температуры, относительно чистый расплав и подходят под широкий круг металлов. Для многих мини-заводов индукционная плавка становится рабочим вариантом благодаря балансу качества и управляемости.
Контроль процесса здесь один из плюсов: температурой и режимом проще управлять, что важно для стабильного качества отливок. Поэтому индукционные печи часто рассматривают как основу плавильного узла, особенно когда нужна повторяемость от плавки к плавке. Конкретную мощность и параметры подбирают под металлы и производительность, заложенные в проект мини-завода.
Тигельные печи
Тигельные печи плавят металл в тигле, ёмкости из огнеупорного материала, которую нагревают снаружи. Это относительно простое и понятное решение, удобное для небольших объёмов и определённого круга металлов, особенно цветных и легкоплавких. Тигельная плавка нередко привлекает компактностью и простотой обслуживания на старте.
Поэтому тигельные печи рассматривают там, где объёмы умеренные, а задача не требует большой мощности. Для лёгкого алюминия с его 660 °C такое решение бывает уместным. Как и в случае с другими типами, выбор зависит от металлов и производительности: тигельная печь хороша в своей нише, но её возможности по объёму и тугоплавким металлам ограничены, и это важно учитывать.
Электродуговые печи
Электродуговые печи плавят металл теплом электрической дуги между электродами и шихтой. Это решение для более серьёзных задач и больших объёмов, прежде всего для стали с её высокой температурой плавления выше 1450 °C. Дуговая плавка даёт высокую мощность и подходит там, где нужны тугоплавкие металлы и заметная производительность, но и требования к ней соответствующие.
Поэтому электродуговые печи рассматривают, когда задача выходит за рамки лёгкой и средней плавки: ответственное стальное литьё, большие объёмы, тугоплавкие сплавы. Для скромных задач на лёгких металлах такое решение бывает избыточным. Как и в остальных случаях, тип печи увязывают с металлами и объёмами: дуговая плавка хороша в своей нише серьёзных задач, но не универсальна и требует больше мощности и внимания к процессу.
Как тип печи связан с металлом и объёмом
Выбор типа печи увязывают сразу с двумя вещами: какие металлы и в каком объёме. Для лёгкого алюминия около 660 °C подходят одни решения, для чугуна около 1150–1200 °C другие, для стали выше 1450 °C третьи, более мощные. Параллельно смотрят на нужную производительность: разовый объём плавки и темп выпуска тоже влияют на выбор и мощность печи.
Поэтому печь не выбирают в отрыве от остальной линии. Она должна быть согласована с производительностью других узлов, иначе появятся узкие места и простои. Грамотный подбор плавильного оборудования учитывает и металлы, и объёмы, и баланс со всей линией. Поэтому к выбору печи подходят как к части общего проекта мини-завода, а не как к отдельной покупке.
- Алюминий — около 660 °C, подходят более простые решения
- Чугун — примерно 1150–1200 °C, нужна большая мощность
- Сталь — выше 1450 °C, требования к плавке самые серьёзные
- Печь согласуют с производительностью всей линии
Что учесть кроме типа печи
Кроме типа печи смотрят на ряд практичных вещей. Это потребляемая мощность и доступная на площадке энергия, ведь плавка металла энергоёмка. Это вентиляция и безопасность, требования к огнеупорам, удобство обслуживания и доступность расходников. Все эти факторы влияют на то, насколько ровно и безопасно будет работать плавильный узел в реальной эксплуатации.
Особое внимание энергетике: для мини-завода обычно нужна выделенная мощность около 100 кВт, и доступная мощность на площадке может стать решающим фактором при выборе. Поэтому параметры печи сверяют с возможностями помещения заранее. Это бережёт от ситуации, когда печь выбрана, а запитать её на площадке нечем. Энергетику просчитывают вместе с подбором оборудования.
Как выбрать печь под свои задачи
Чтобы выбрать печь, начните с описания задачи: какие металлы, какие детали, какой объём выпуска, какие условия на площадке. Из металлов вытекает нужный температурный диапазон, из объёмов производительность и мощность, из площадки ограничения по энергии. Эти параметры и подсказывают тип и характеристики печи гораздо точнее общих рассуждений.
Лучший способ не ошибиться обсудить свои металлы и объёмы с поставщиком оборудования, который подберёт плавильный узел под линию в целом. Поэтому начинайте не с вопроса, какая печь лучше, а с описания того, что и сколько вы будете лить. Под разные задачи подходят разные печи, и универсального ответа здесь нет, как и с выбором металла.
Чего лучше не делать при выборе печи
Несколько решений особенно дорого обходятся. Их стоит избегать.
- Выбирать печь в отрыве от металлов, которые планируете лить.
- Не учитывать доступную мощность на площадке.
- Брать печь без согласования с производительностью линии.
- Игнорировать вентиляцию, безопасность и расходники.
- Гнаться за самым мощным решением без реальной потребности.
Коротко: какую печь выбрать
Если собрать всё вместе: печь для плавки подбирают под металлы и объёмы. Алюминий плавится около 660 °C, чугун при 1150–1200 °C, сталь выше 1450 °C, и под каждый диапазон свои требования к мощности. Индукционные, тигельные и дуговые печи занимают разные ниши, а выбор согласуют со всей линией и площадкой.
Отталкивайтесь от того, что и сколько будете лить, учитывайте доступную мощность около 100 кВт и обсудите задачу с поставщиком. Тогда плавильный узел встанет в линию без узких мест и справится с вашими металлами. Универсальной печи нет, под разные задачи подходят разные решения, и подбирают их под проект.
Главное
Печь для плавки подбирают под металлы и объёмы: алюминий плавится около 660 °C, чугун при 1150–1200 °C, сталь выше 1450 °C. Индукционные, тигельные и дуговые печи занимают разные ниши, а выбор согласуют со всей линией и площадкой.
Отталкивайтесь от того, что и сколько будете лить, учитывайте доступную мощность около 100 кВт. Подберите печь под свои металлы вместе с поставщиком и обсудите состав линии заранее, тогда плавильный узел встанет в производство без узких мест.
Подберём плавильный узел под металл
Modern Technolog подберёт печь для плавки под те металлы и объёмы, с которыми вы планируете работать. Расскажите о задаче — предложим состав линии.
Частые вопросы
Какие бывают печи для плавки металла?
Основные типы это индукционные, тигельные и электродуговые. Они различаются способом нагрева, мощностью и нишей применения. Выбор зависит от металлов, объёмов и условий, под которые подбирают плавильный узел.
По какому принципу выбирают печь?
Под металлы, которые планируете лить, и под объём выпуска. Алюминий плавится около 660 °C, чугун при 1150–1200 °C, сталь выше 1450 °C — под каждый диапазон свои требования к мощности печи.
Чем хороши индукционные печи?
Они дают хороший контроль температуры, относительно чистый расплав и подходят под широкий круг металлов. Управляемость процесса важна для повторяемости качества, поэтому их часто берут как основу плавки.
Когда подходят тигельные печи?
Для умеренных объёмов и определённого круга металлов, особенно цветных и легкоплавких вроде алюминия. Они компактны и просты в обслуживании, но ограничены по объёму и тугоплавким металлам.
Какую мощность закладывать на площадке?
Для мини-завода обычно нужна выделенная мощность около 100 кВт, а плавка энергоёмка. Доступная мощность на площадке может стать решающим фактором, поэтому энергетику просчитывают заранее.
Как выбрать печь под свои задачи?
Описать металлы, детали, объём выпуска и условия площадки и обсудить с поставщиком. Из металлов вытекает температурный диапазон, из объёмов мощность, а печь согласуют с производительностью всей линии.